✓ Внедрение постпроцессоров в срок до 14 дней
Оснащение станков с ЧПУ и внедрение технологий обработки
- Проектирование и изготовление специнструмента на основе траекторий CAM-проектов: оптимальная форма инструмента высокой жесткости. Разработка геометрии режущих кромок в исследовательском центре Fullanti, использование швейцарских PVD-покрытий PLATIT.
- Прямые поставки каталожного инструмента Fullanti: монолитные фрезы, сверла, метчики, резцы, корпусной инструмент и пластины. Официальный импорт с НДС.
- Разработка технологии и CAM-проектов под поставляемый инструмент: экономия до 50% бюджета без потери штучного времени: расчет технологии и траекторий под геометрию инструмента.
- Поставка антивибрационной оснастки по доступным ценам: фрезерные и расточные виброгасящие решения для глубокой обработки без дробления и вибраций.
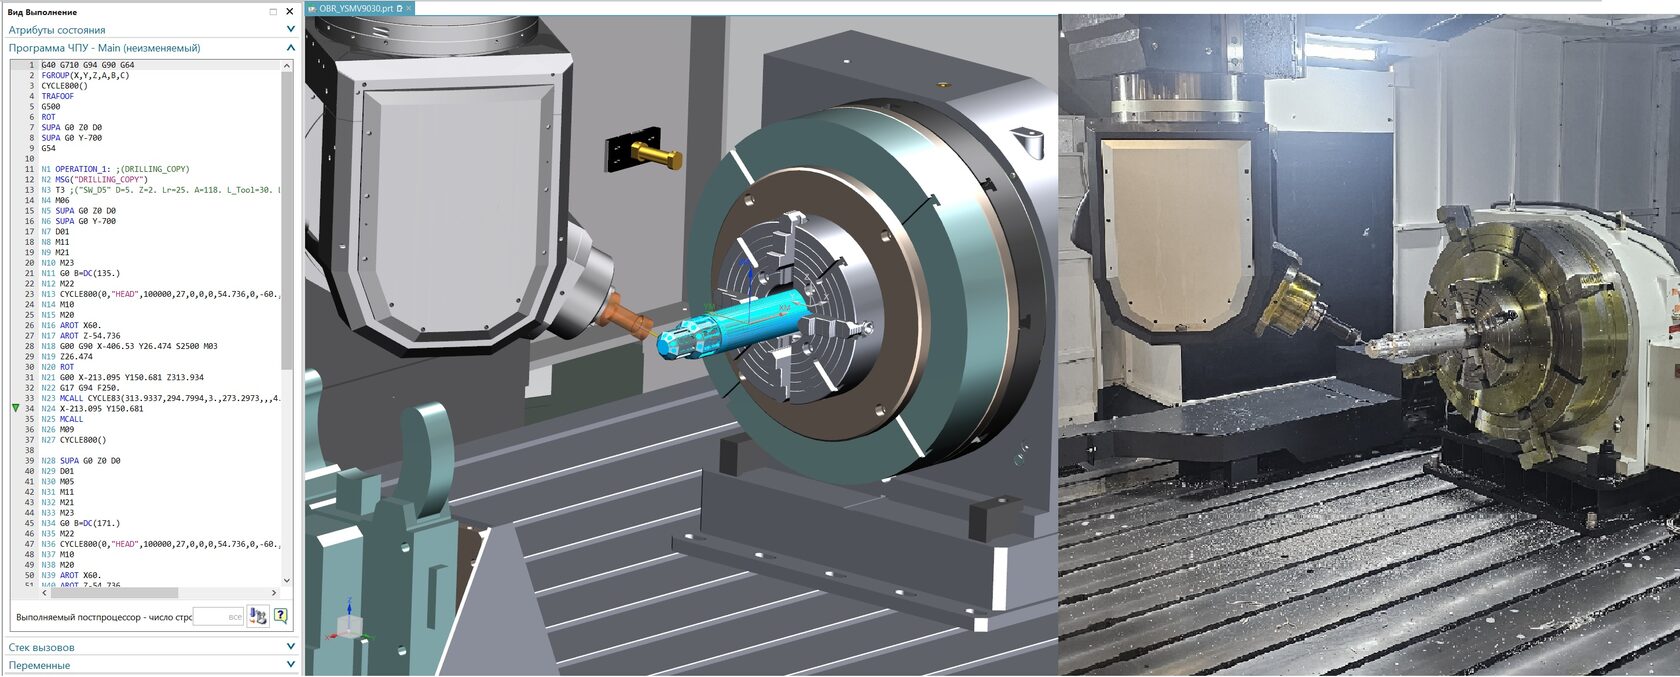
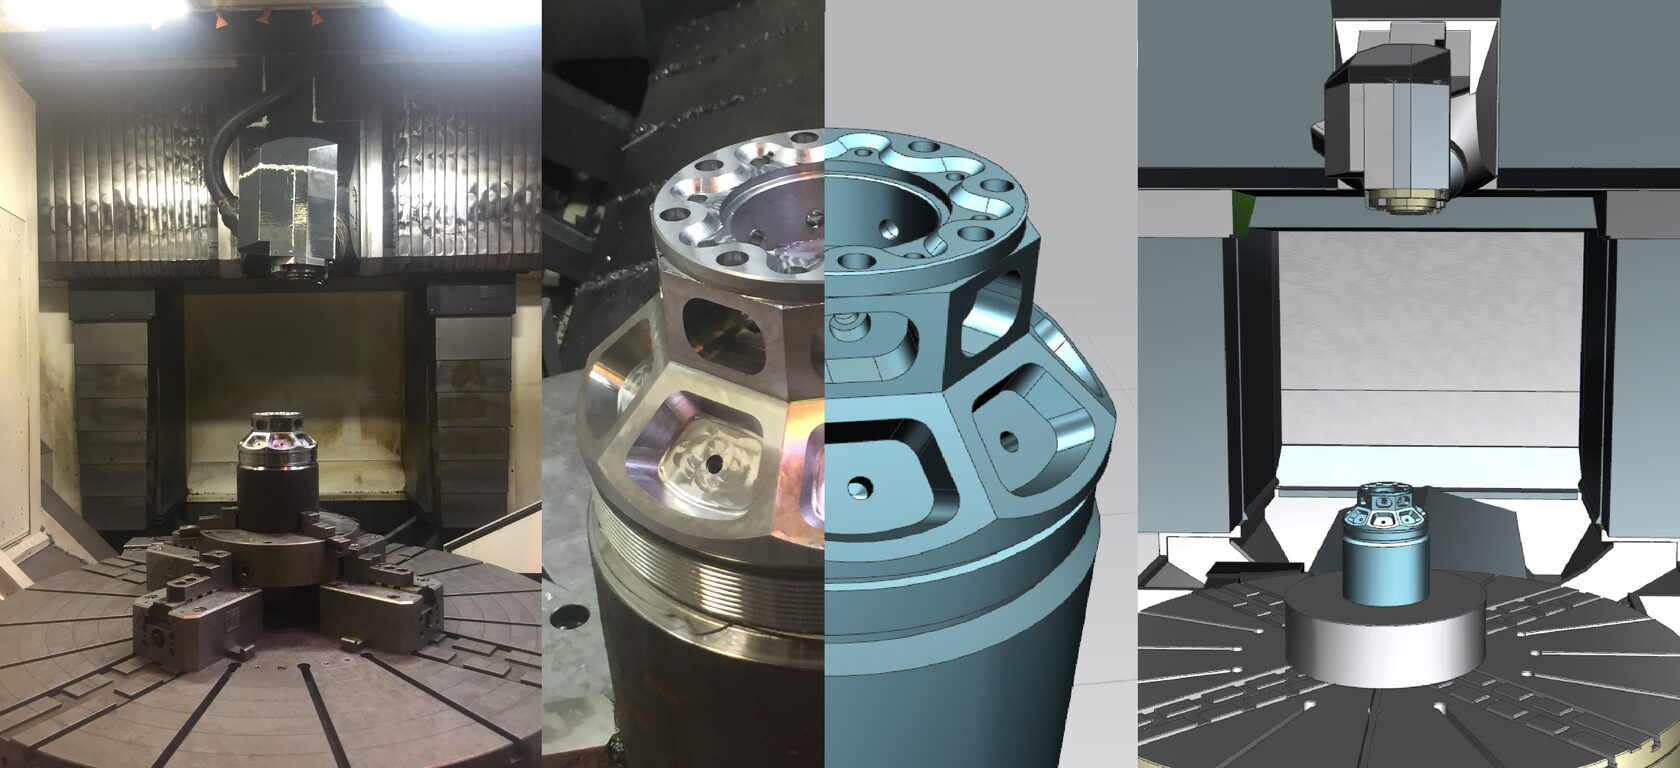
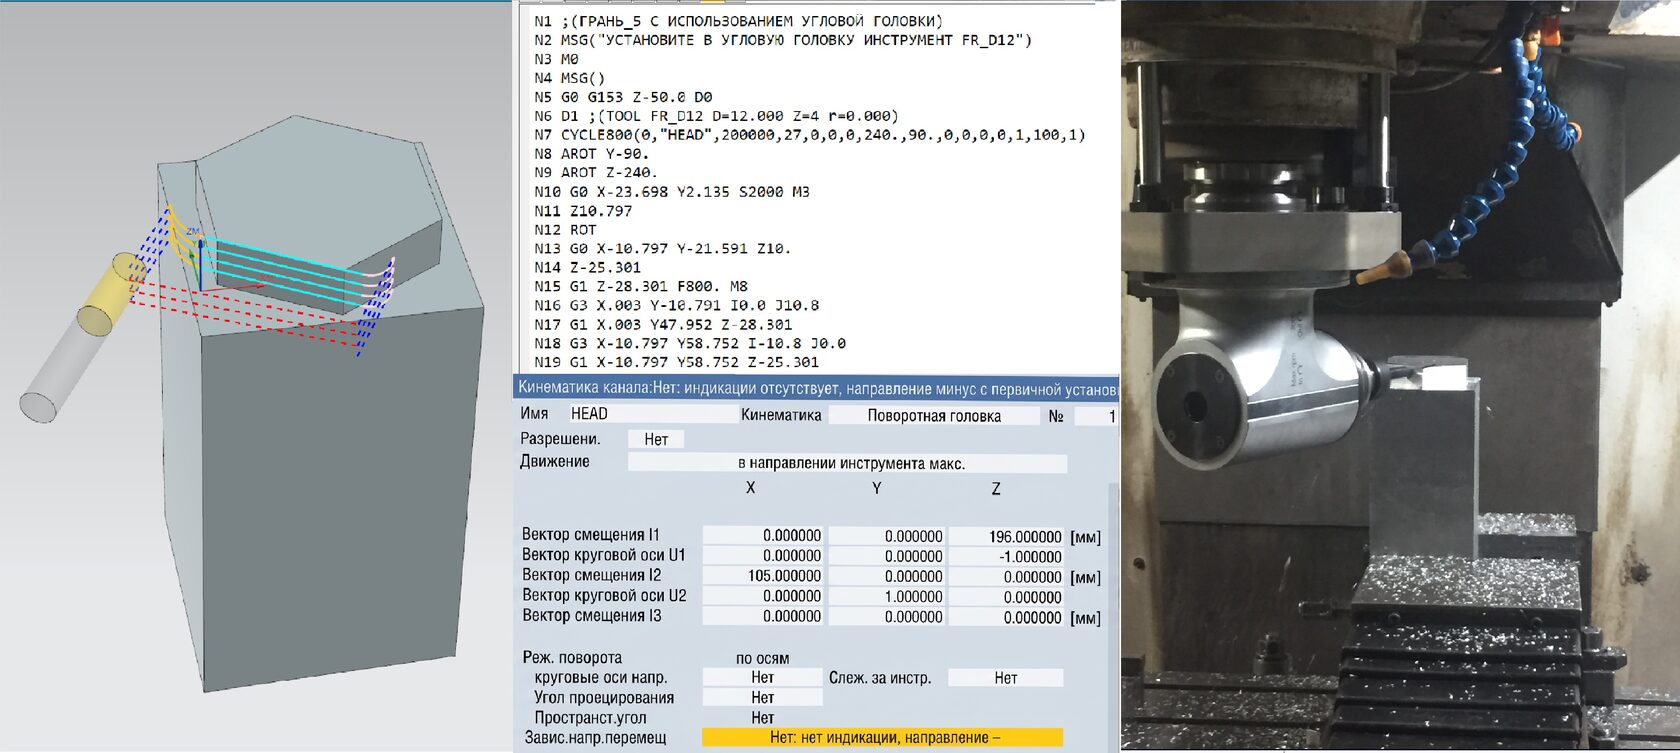
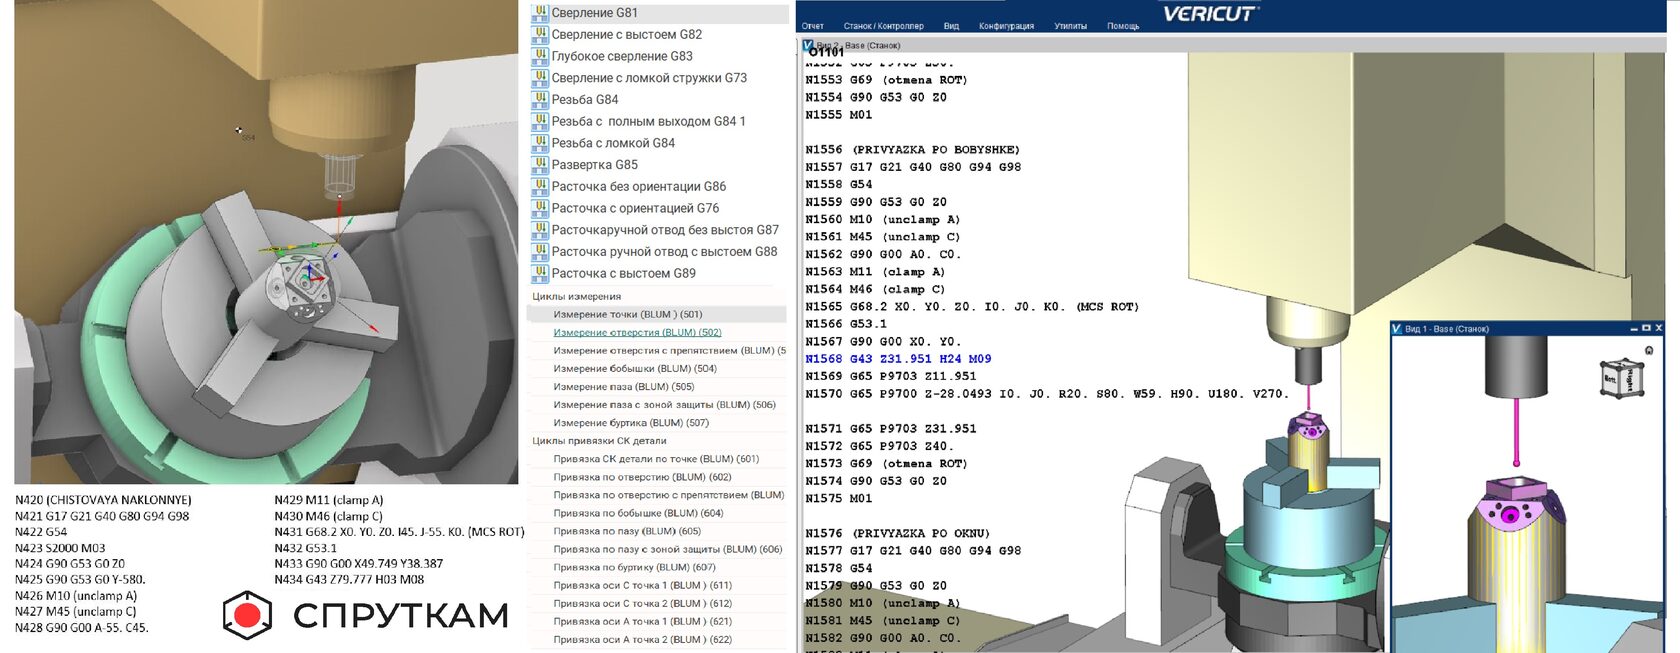
- Разработка постпроцессоров и симуляторов с бессрочной гарантией: решения для систем NX CAM, СПРУТКАМ, VERICUT с отладкой на деталях предприятия.
- Обучение разработке постпроцессоров (NX CAM и СПРУТКАМ): подготовка штатных специалистов предприятия — углубленный язык Tcl, платформа .NET C#.
многоосевые обрабатывающие центры
NX CAM, СПРУТКАМ, VERICUT
КОМПЛЕКСНЫЕ УСЛУГИ И КОМПЕТЕНЦИИ
Решения технологических задач автоматизации любой сложности
- Технологии глубинного шлифования, реализация автоматизированного проектирования обработки
- Адаптивные решения обработки тонкостенных деформированных заготовок на основе измерений
- Решения для оборудования с индексной, неортогональной, инвариантной кинематикой "3+3" оси
- Разработка специализированных методов обработки и измерений для оборудования ЧПУ
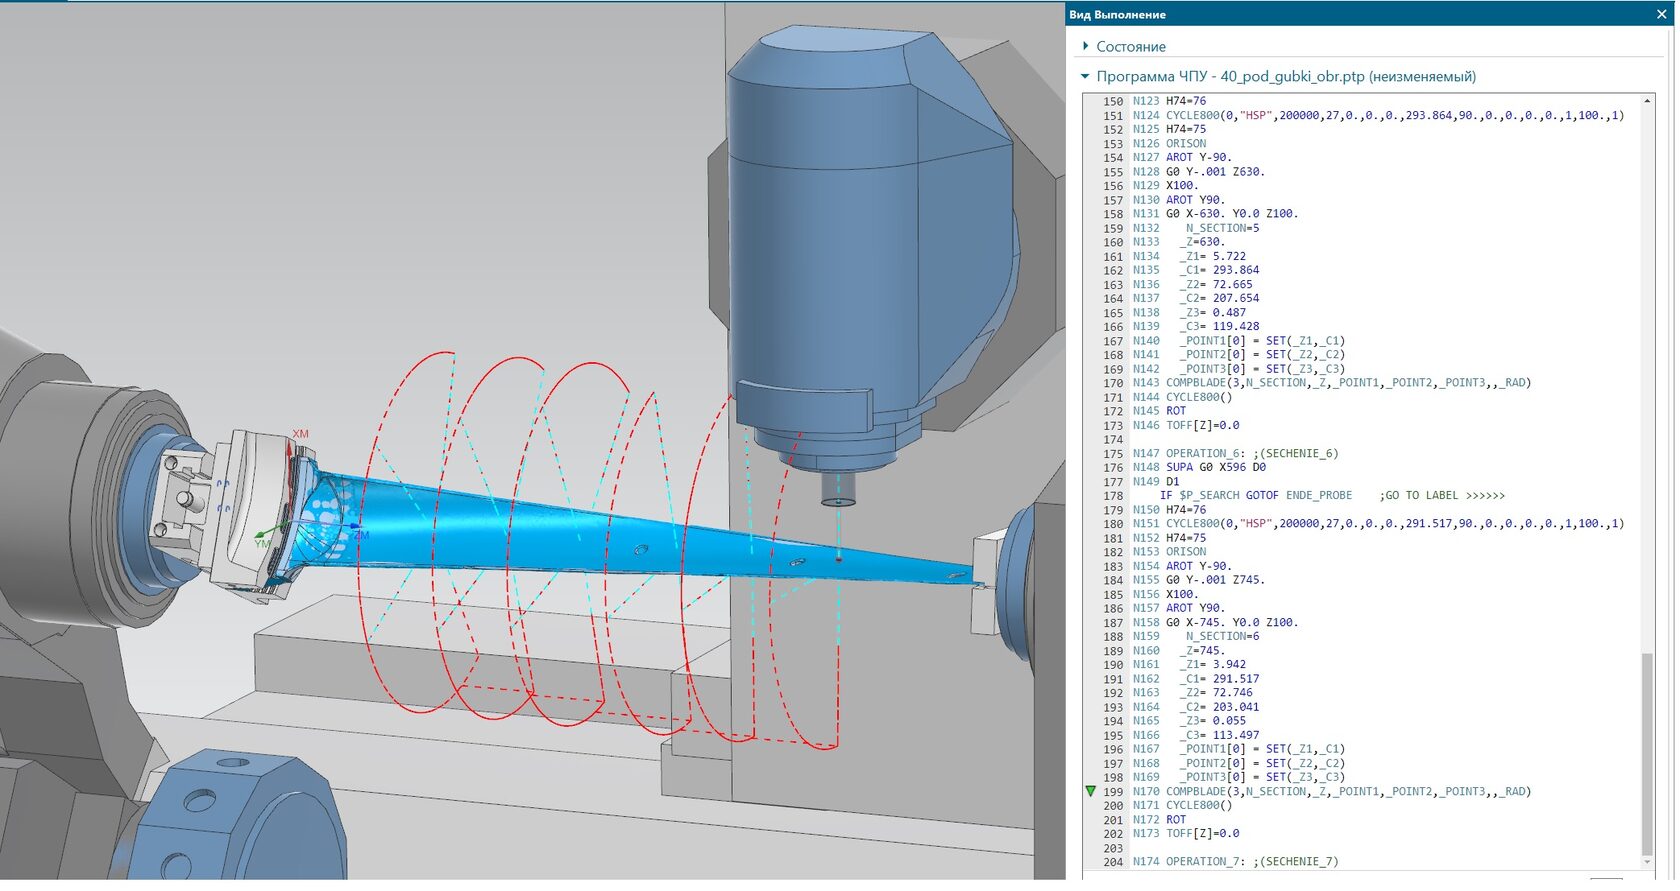
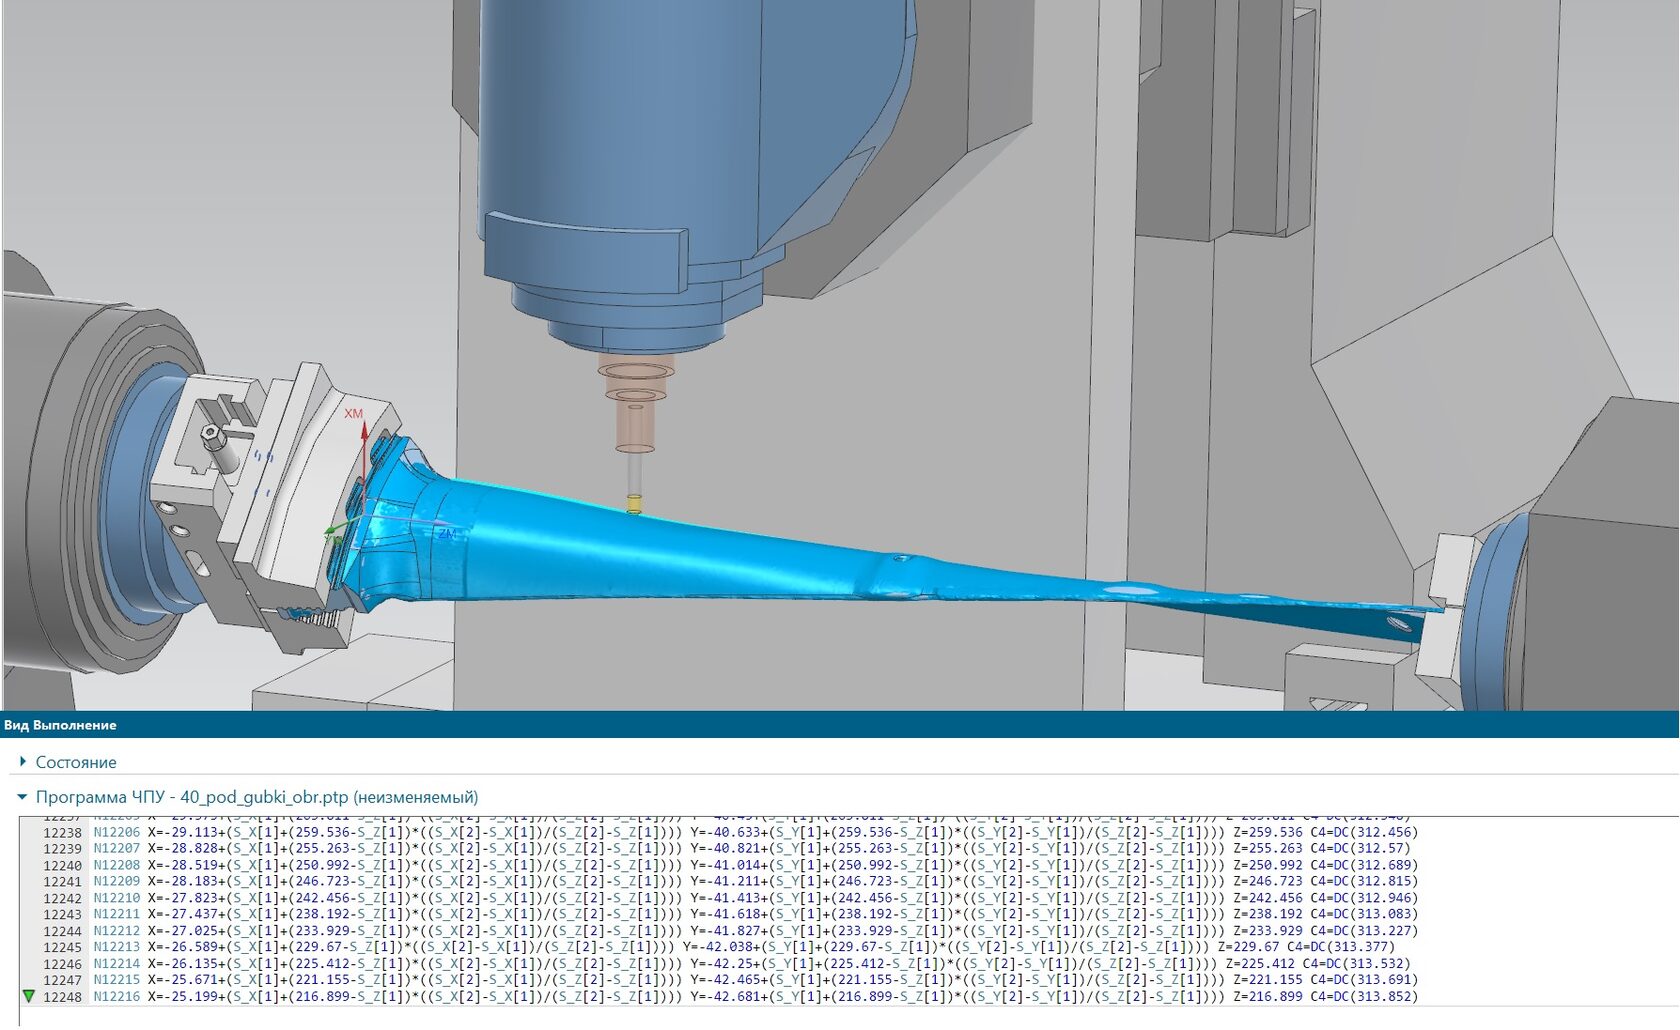
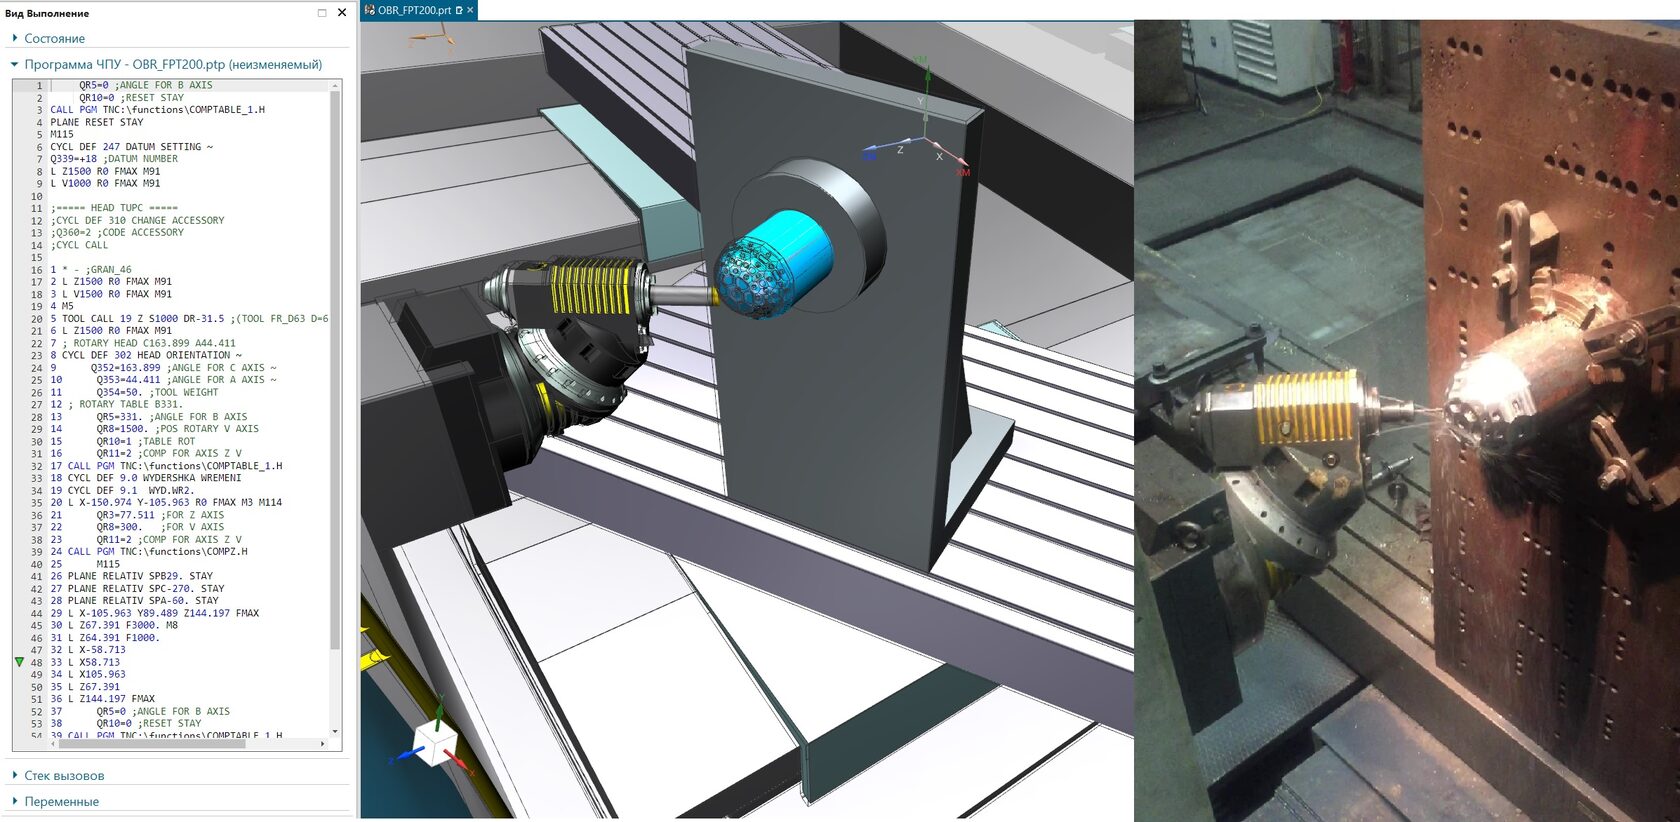
Решение NX CAM для адаптивной обработки лопаток: внутристаночные контактные измерения сечений пера щупом Renishaw для расчета фактических пространственных деформаций заготовки.
Задача:
У заказчика партия турбинных лопаток рабочей ступени (60 шт.) ошибочно вышла с механической обработки с остаточным припуском 0,5 мм на пере. К моменту выявления отклонения технологические базы были срезаны, а на кромки пера напаяны стеллитовые пластины. Высокотемпературный локальный нагрев вызвал непрогнозируемые термические поводки — пространственный изгиб пера. Повторное базирование и заневоливание заготовок в специальных губках приводило к возникновению индивидуальной стрелы упругого прогиба у каждого изделия. Партия попала в разряд исправимого брака: требовалось точно доснять 0,5 мм в условиях индивидуальной пространственной деформации каждой лопатки при полном отсутствии баз.
Внутристаночный цикл измерений COMPBLADE (Siemens Sinumerik 840D):
Разработан специализированный измерительный макроцикл контактного щупа Renishaw для токарно-фрезерного обрабатывающего центра с ЧПУ Sinumerik 840D. Цикл в автоматическом режиме выполняет обмер произвольного сечения лопатки по 4 точкам, вычисляет фактический центр сечения и передает разницу с теоретическими координатами 3D-модели в массив глобальных переменных стойки ЧПУ. Технолог в NX CAM может задавать произвольное количество контрольных сечений по всей высоте пера.
Виртуальная симуляция и верификация в цифровом двойнике (NX ISV / CSE):
Логика сбора данных и алгоритм измерений были предварительно отработаны на кинематической модели станка в среде NX ISV под управлением CSE контроллера. В симуляторе создавались деформированные 3D-модели заготовок с различными крайними случаями деформации, а виртуальный щуп Renishaw выполнял замеры по физическому контакту с расчетом координат и занесением в переменные. Симуляция позволила на 100% протестировать генерацию таблиц смещений и верифицировать последующую обработку без риска столкновения на реальном оборудовании.
- Для всех видов оборудования с любыми СЧПУ. Вывод и симуляция измерительных циклов.
- Отладка на тестовых деталях по техзаданию Заказчика, анализ функциональности оборудования.
- Разработка CAM приложений на базе NX Open для специализированного оборудования.
- Оперативная работа по консультированию и технической поддержке выполненных работ
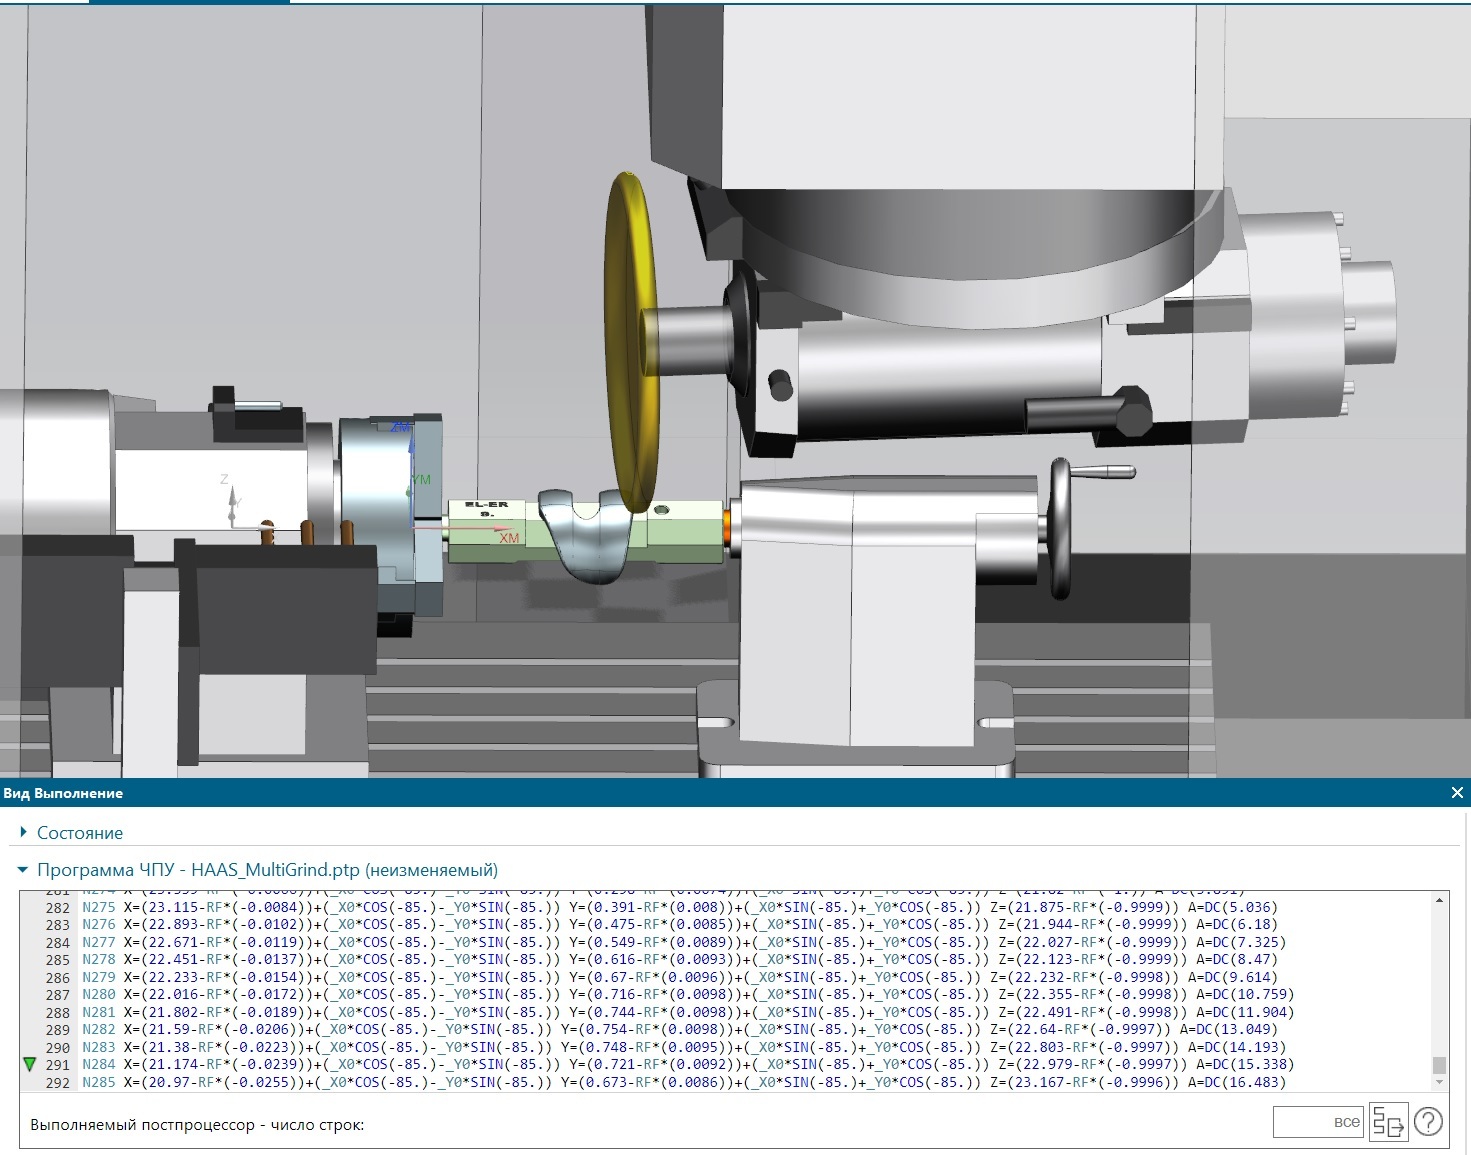
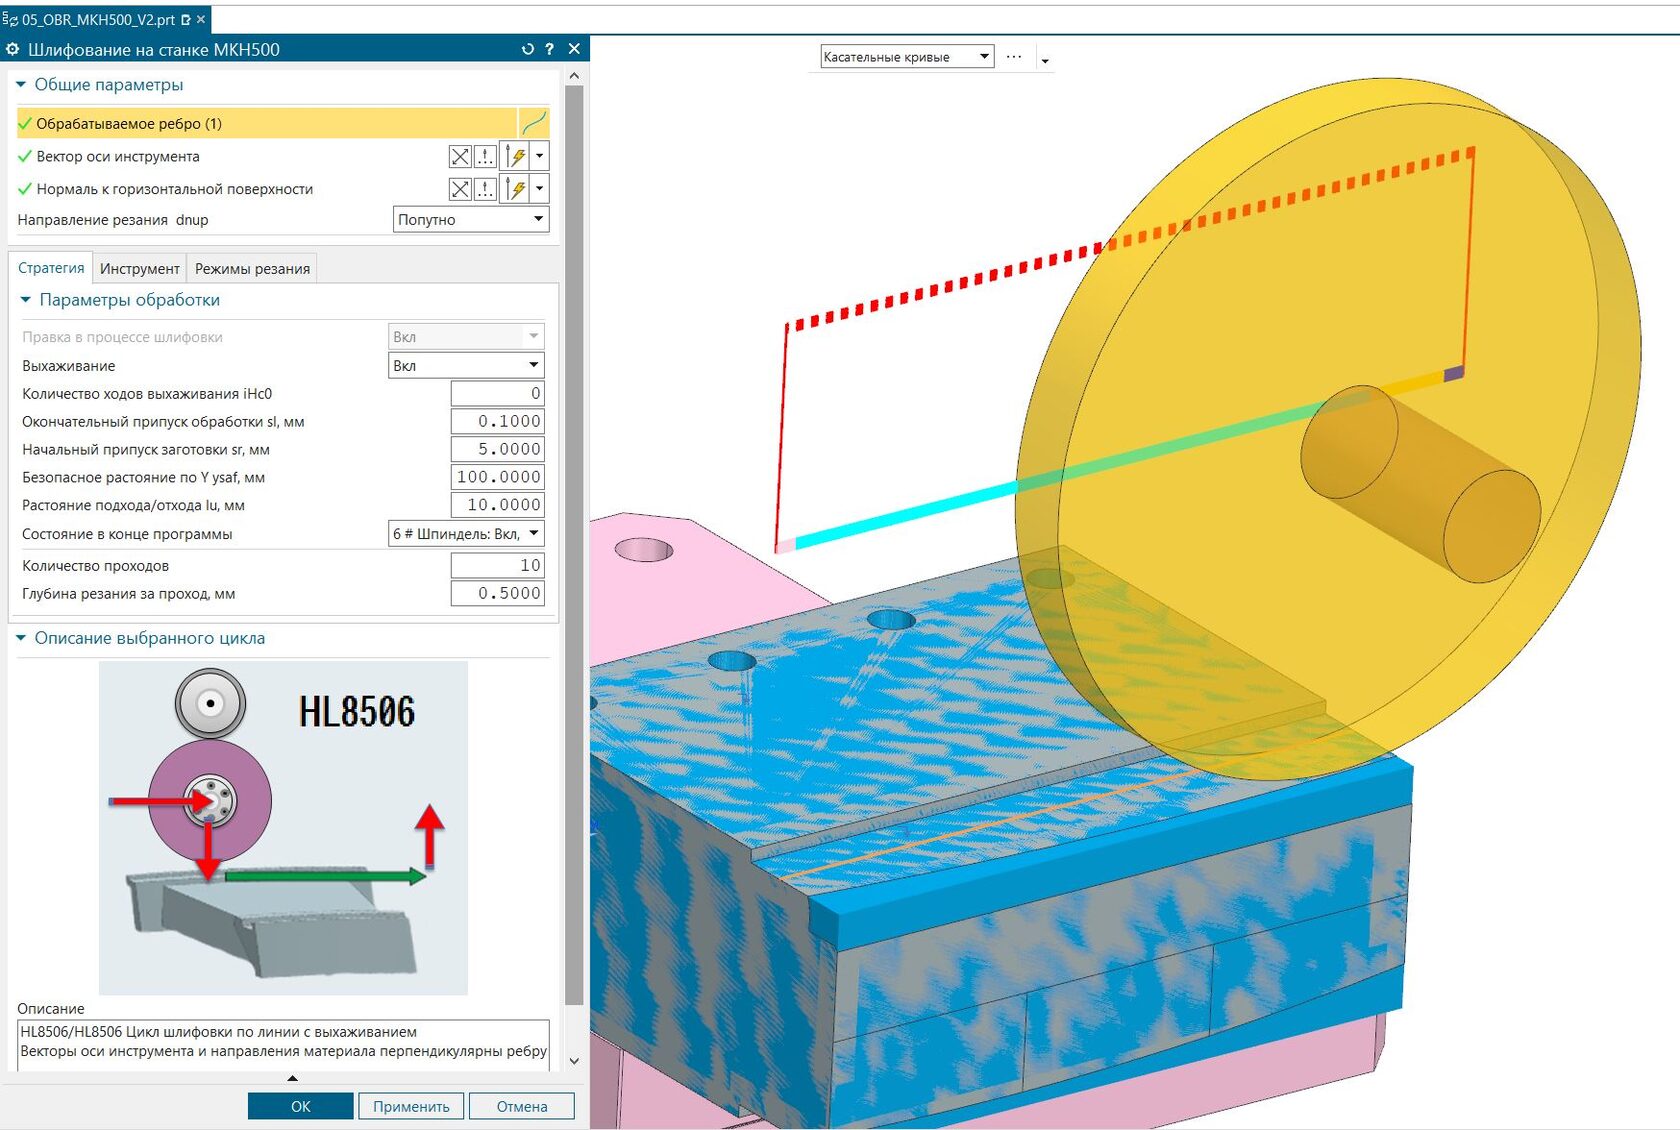
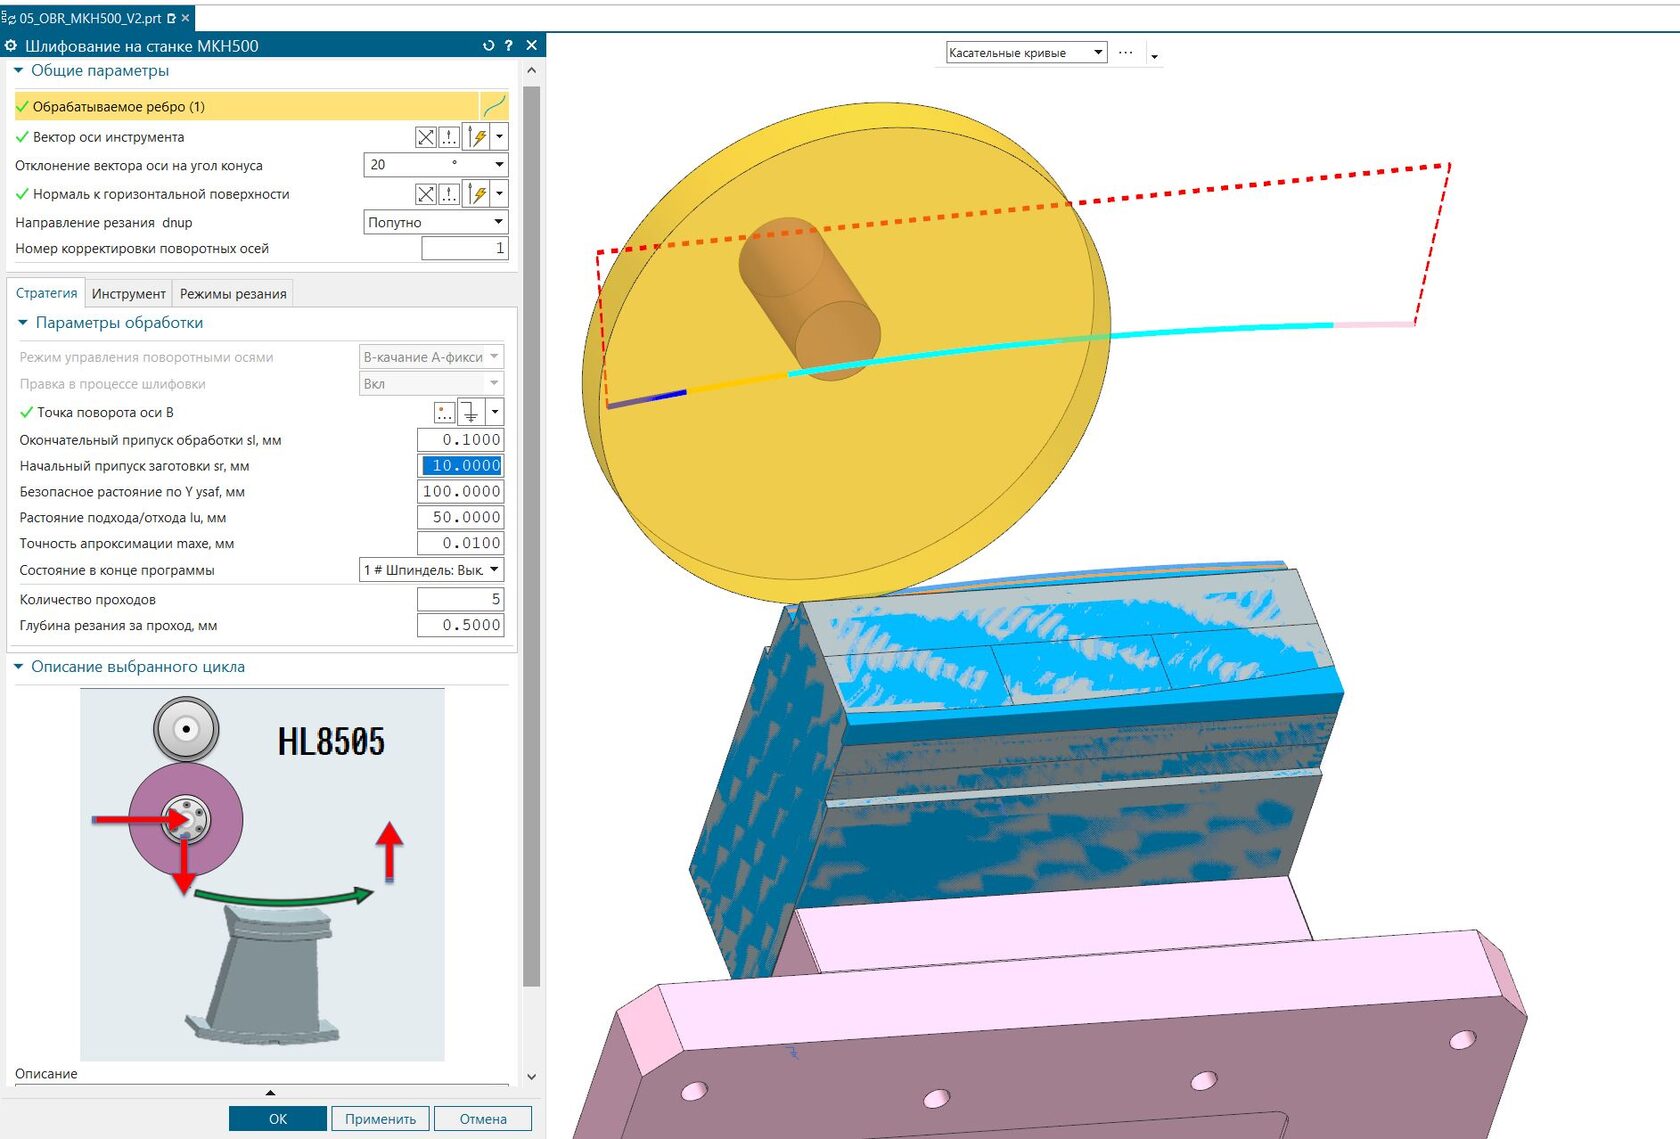
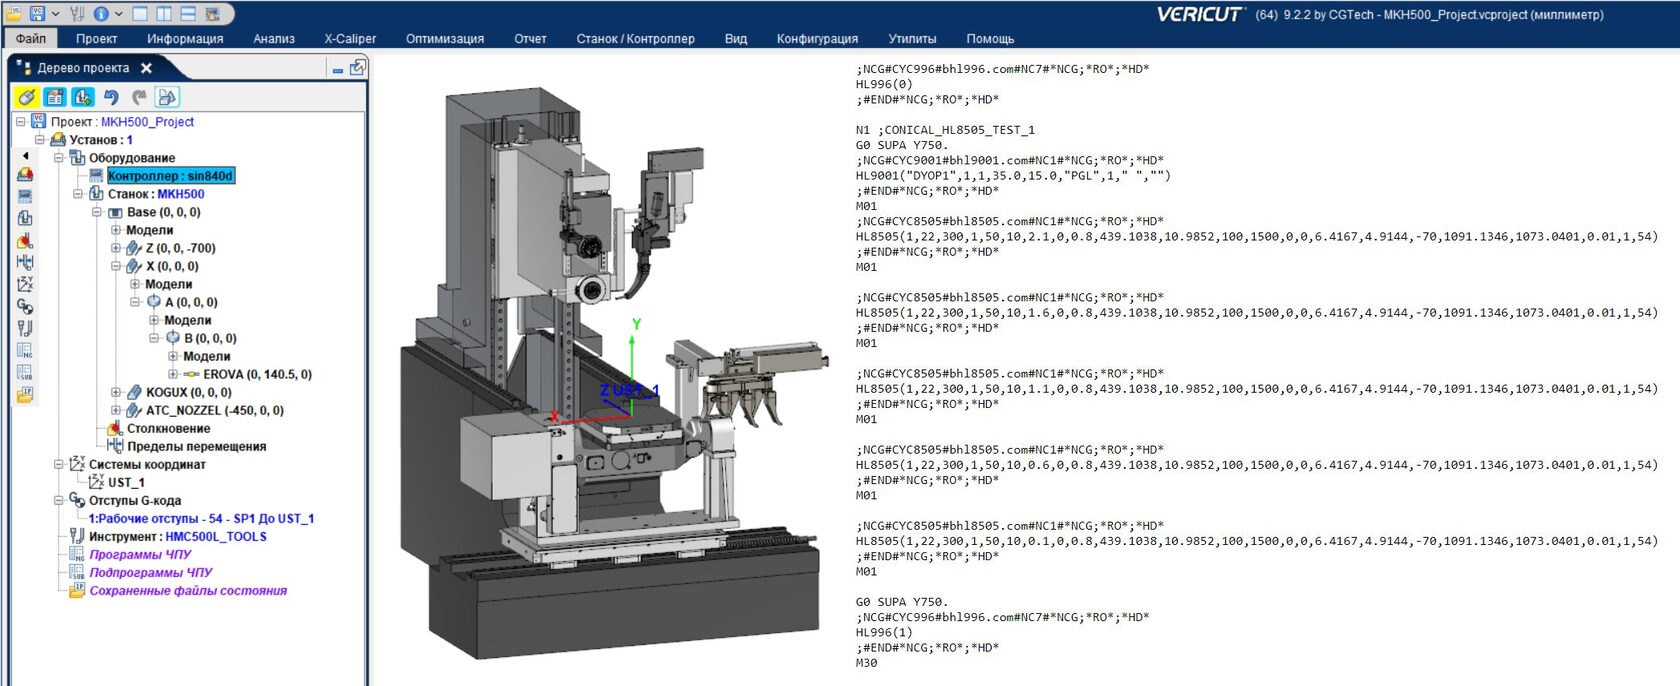
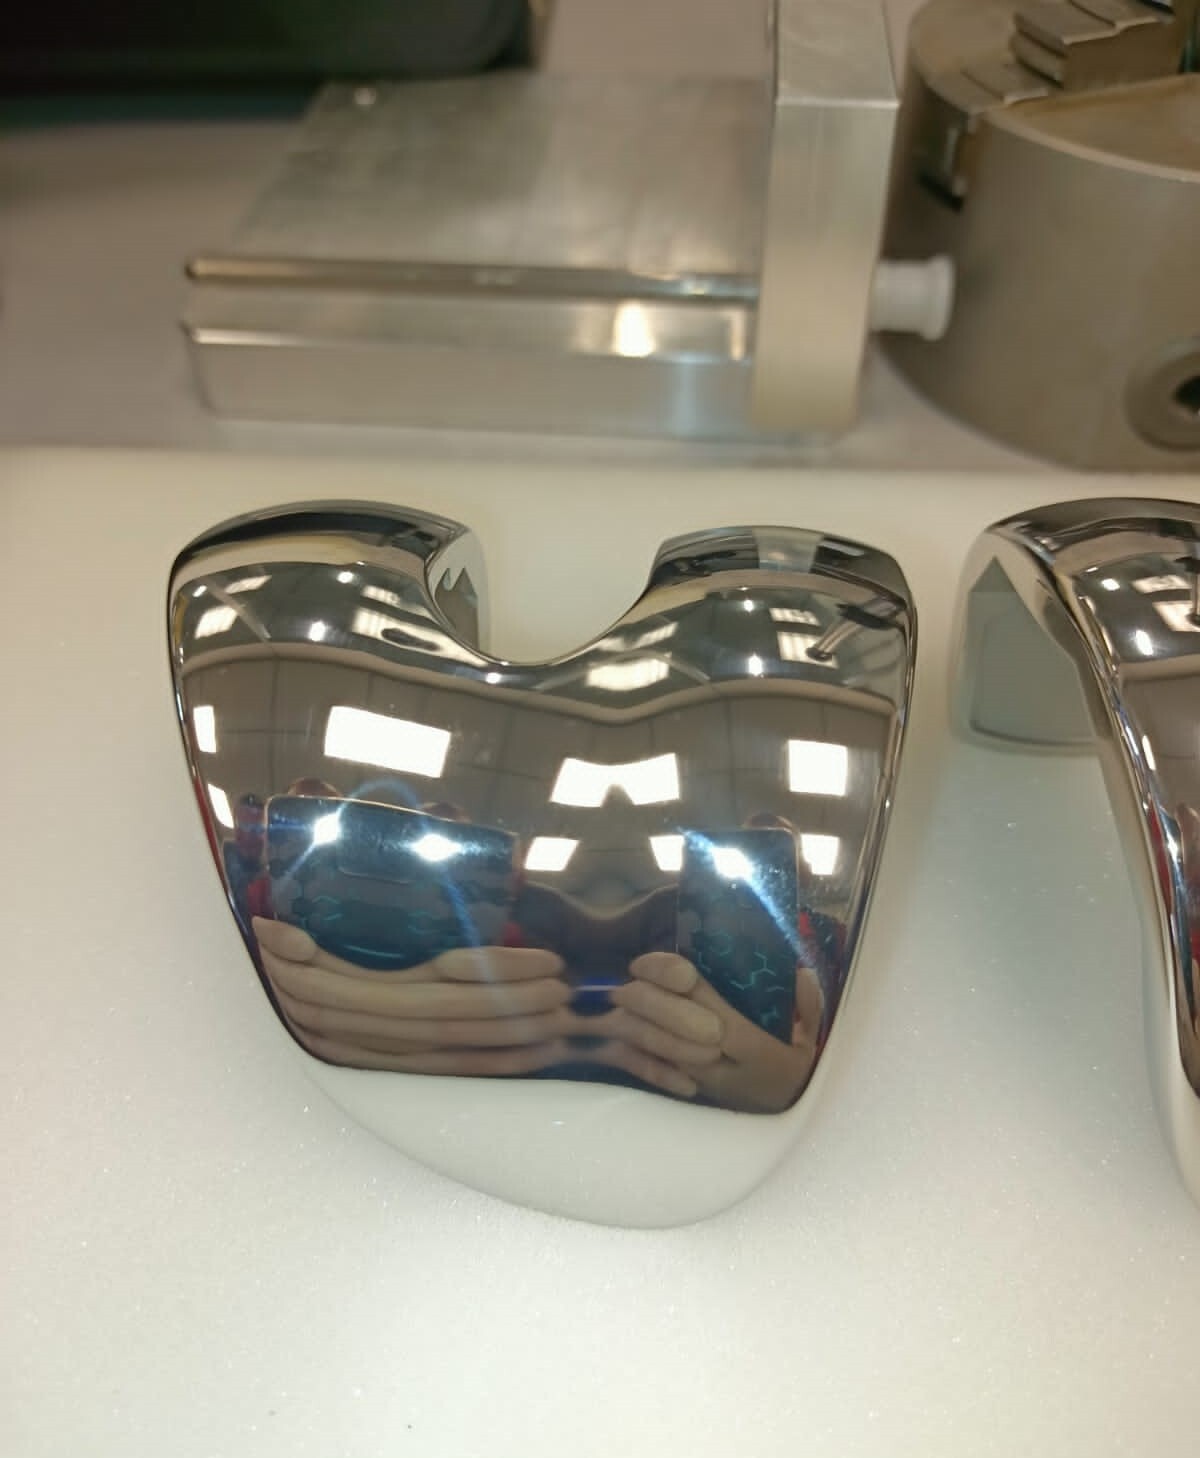
Решение NX CAM для 5-осевого шлифовального станка с ЧПУ Siemens: обработка эндопротеза с покадровым математическим расчетом кинематической трансформации и динамической 3D-коррекцией радиуса круга после правки.
Специализированный 5-осевой шлифовально-фрезерный станок (ЧПУ Sinumerik 840D) поставлялся с закрытым ПО производителя. Управляющие программы генерировались только от машинного нуля без поддержки стандартных функций трансформации RTCP (TRAORI) и наклонных плоскостей TWP (CYCLE800). Закрытый алгоритм штатного софта исключал создание управляющих программ с предварительной симуляцией в CAM-системах. В среде масляного охлаждения под высоким давлением любой зарез или ошибка в программе несли прямой риск мгновенного воспламенения масляного тумана. Требовалось разработать сквозное проектирование процесса обработки в Siemens NX CAM с полной внестаночной верификацией и автоматическим пересчетом траектории на износ круга после правки.
Инженерное решение:
- Кинематическая RTCP-трансформация и функции TWP: В постпроцессоре реализован покадровый пересчет кинематических цепей станка от программного нуля детали. Создан параметрический макроцикл для позиционной обработки «3+2», автоматически ориентирующий поворотные узлы, поворачивающий плоскость и компенсирующий плечи наклона головки без использования закрытых опций ЧПУ. Вследствие чего в постпроцессоре реализованы линейная, круговая и спиральная интерполяции с поддержкой стандартной 2D-коррекции на радиус (G41/G42) как для фрезерования, так и для шлифования. В постпроцессоре реализован RTCP динамический покадровый пересчет для 5-осевой обработки.
- Динамическая пространственная 3D-коррекция шлифовального круга на величину правки: В постпроцессоре разработан математический алгоритм непрерывного пересчета координат контакта круга. В каждом кадре 5-осевой траектории круг смещается строго вдоль нормали к обрабатываемой поверхности на величину накопленного фактического изменения радиуса круга после правки.
- Цифровой двойник и CSE-контроллер (NX ISV): Построена кинематическая модель оборудования на основе точных замеров фактических геометрических параметров и узлов станка. На виртуальном контроллере отработаны траектории, произведена предварительная калибровка кинематических плеч и проверена защита от коллизий до запуска программы на реальном станке.
- Отладка на станке и внедрение: Проведены пробные проходы на станке и выполнена окончательная калибровка кинематических плеч и параметров трансформации. На тестовой детали отработаны все частные случаи: шлифование и фрезерование с фиксированной осью и 2D-коррекцией, непрерывное 5-осевое фрезерование, 4-осевое и 5-осевое шлифование с активной 3D-коррекцией вектора контакта, а также чистовое шлифование в допуск с компенсацией межпереходной правки круга.
Результат решения:
Заказчик получил сквозное автоматизированное решение в Siemens NX CAM с возможностью 100% внестаночной верификации УП, что полностью исключило риск аварий, разрыва круга и воспламенения масляной СОЖ. Процесс 5-осевого шлифования сложной геометрии реализован через стандартные операции CAM-системы, а оператор на станке сохранил привычную и удобную работу через стандартные корректоры и привязку нуля детали в стойке ЧПУ.
- Разработка и внедрение управляющих программ с оптимизацией под серийное производство.
- Оптимизация выбора инструмента и оснастки на основании симуляции обработки
- Внедрение технологии на оборудовании заказчика, сдача пробных деталей в ОТК
- Оформление технологических карт, карт наладок и операционных эскизов по ЕСТД
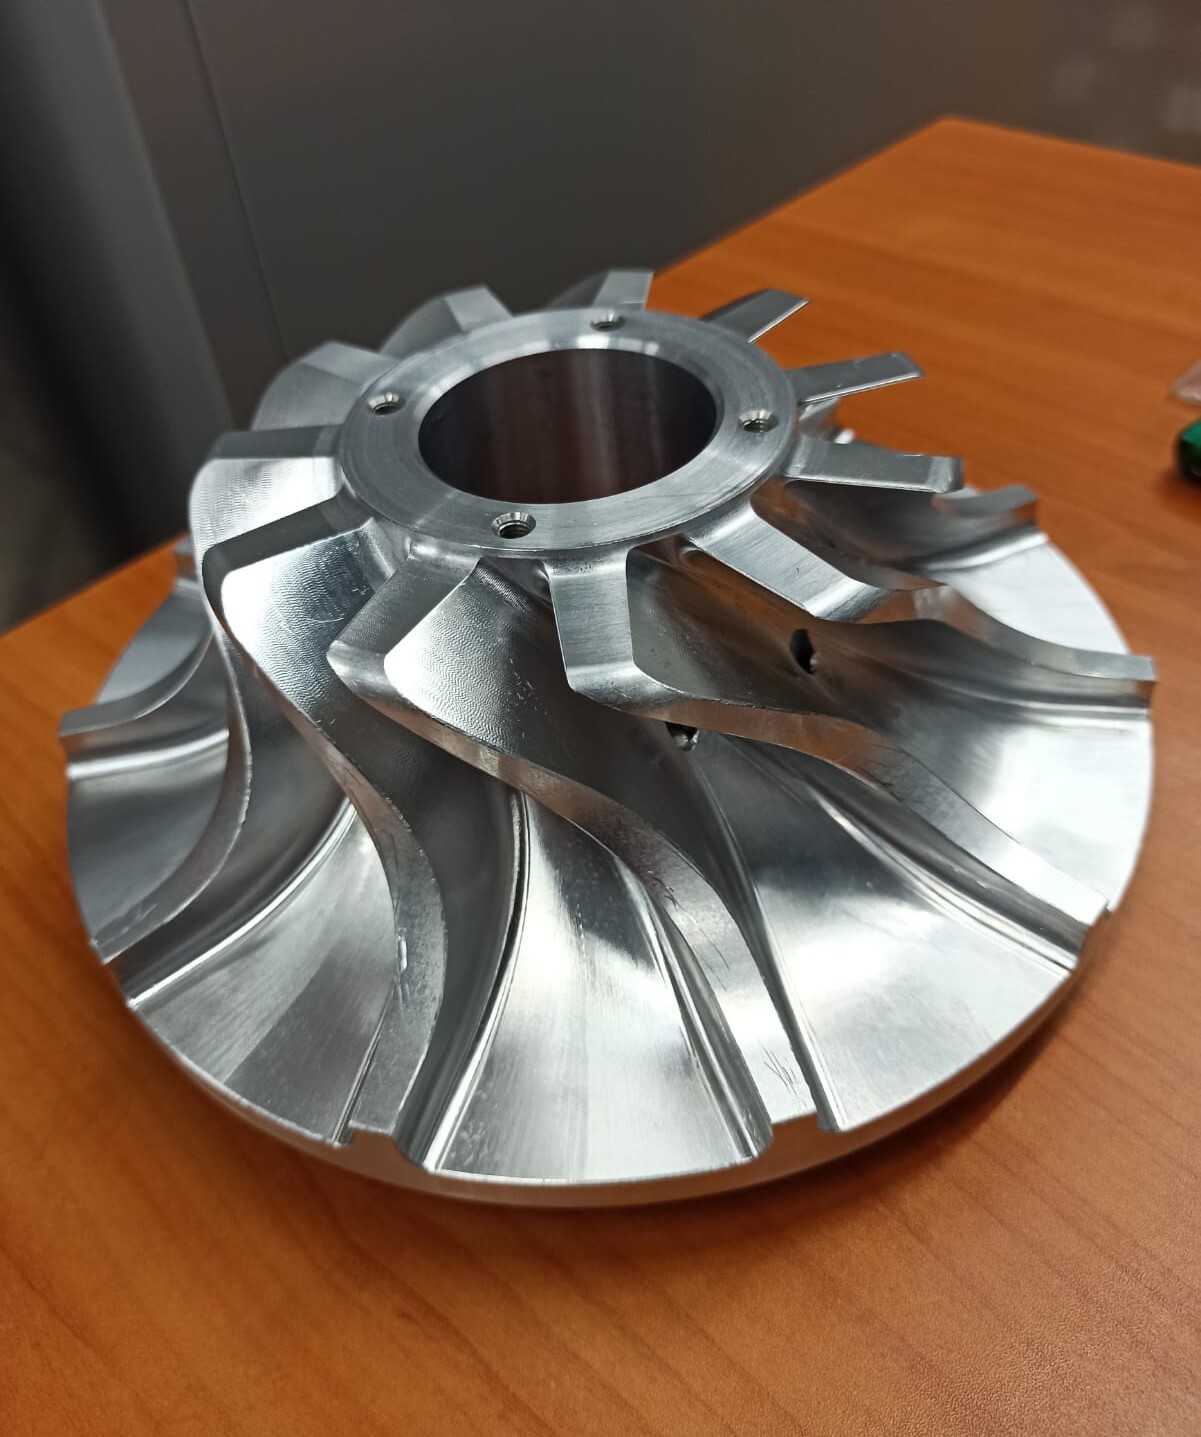
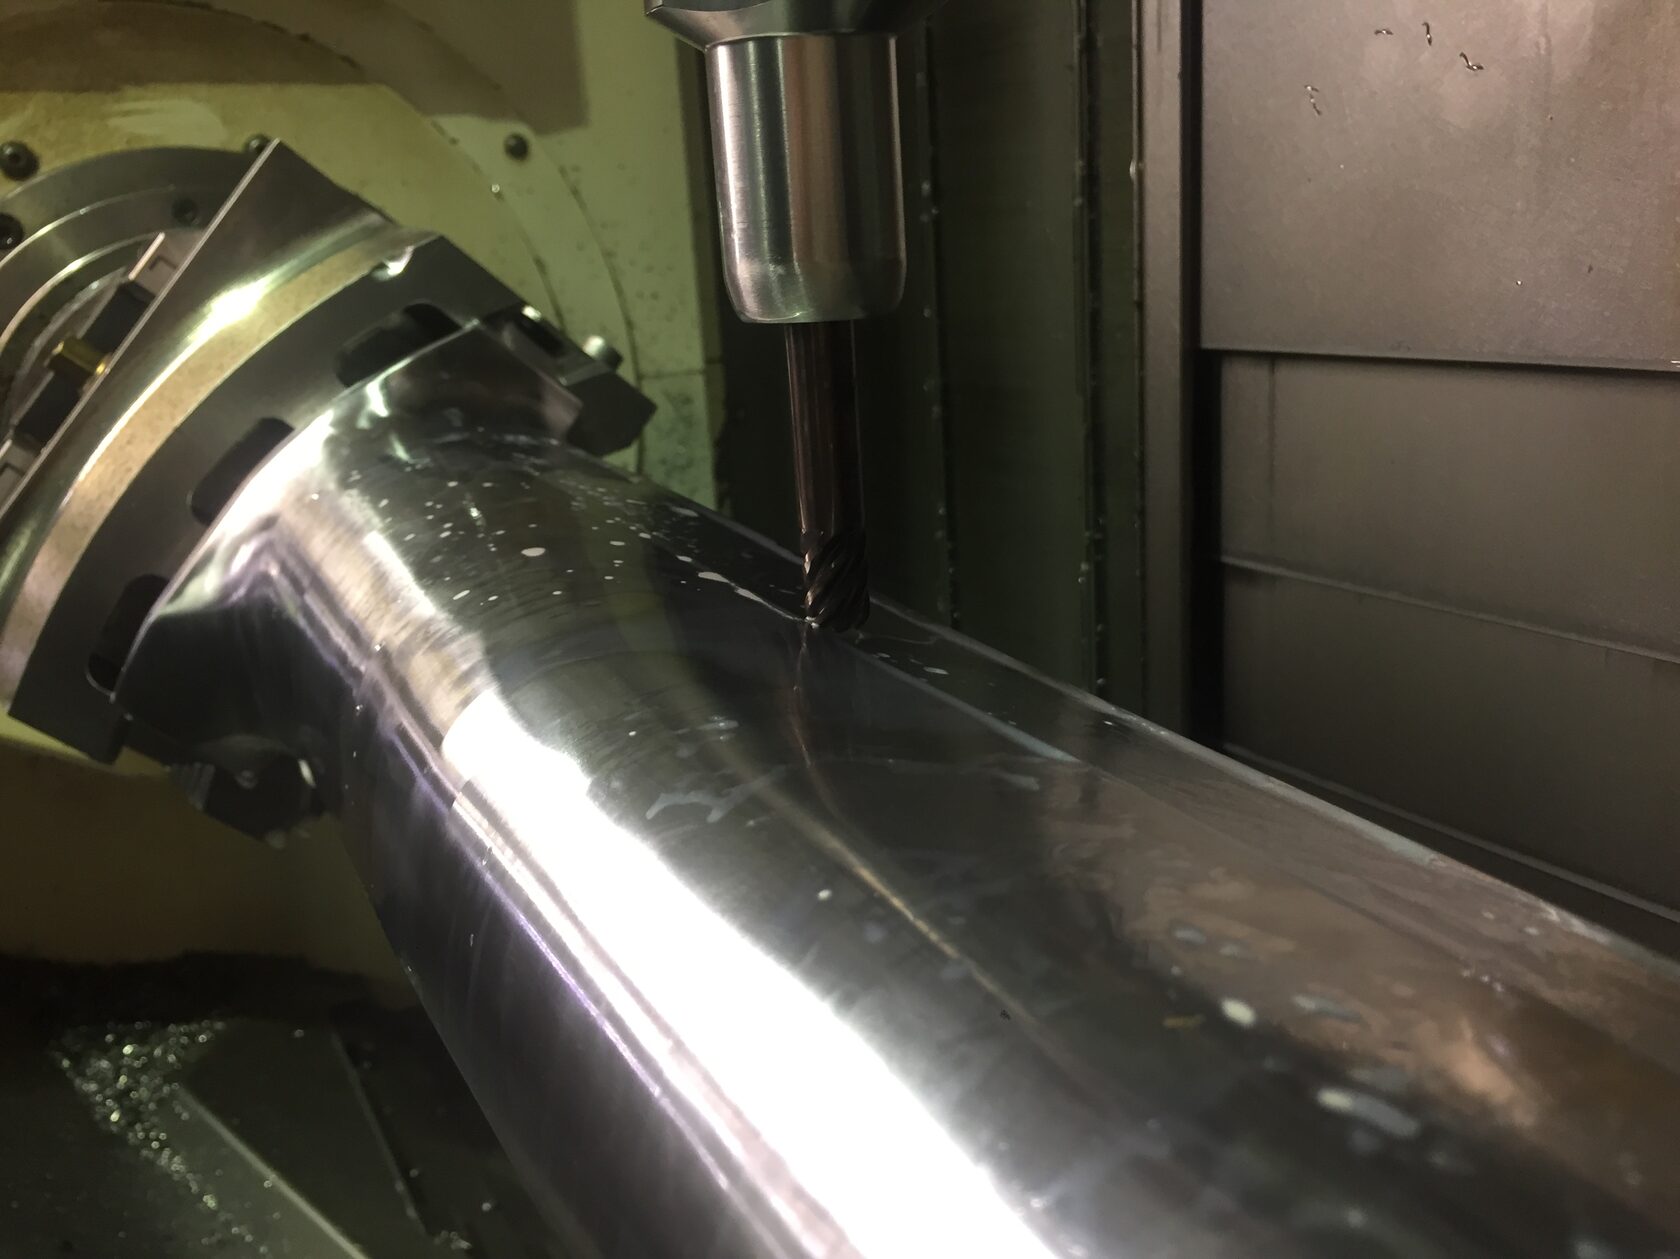
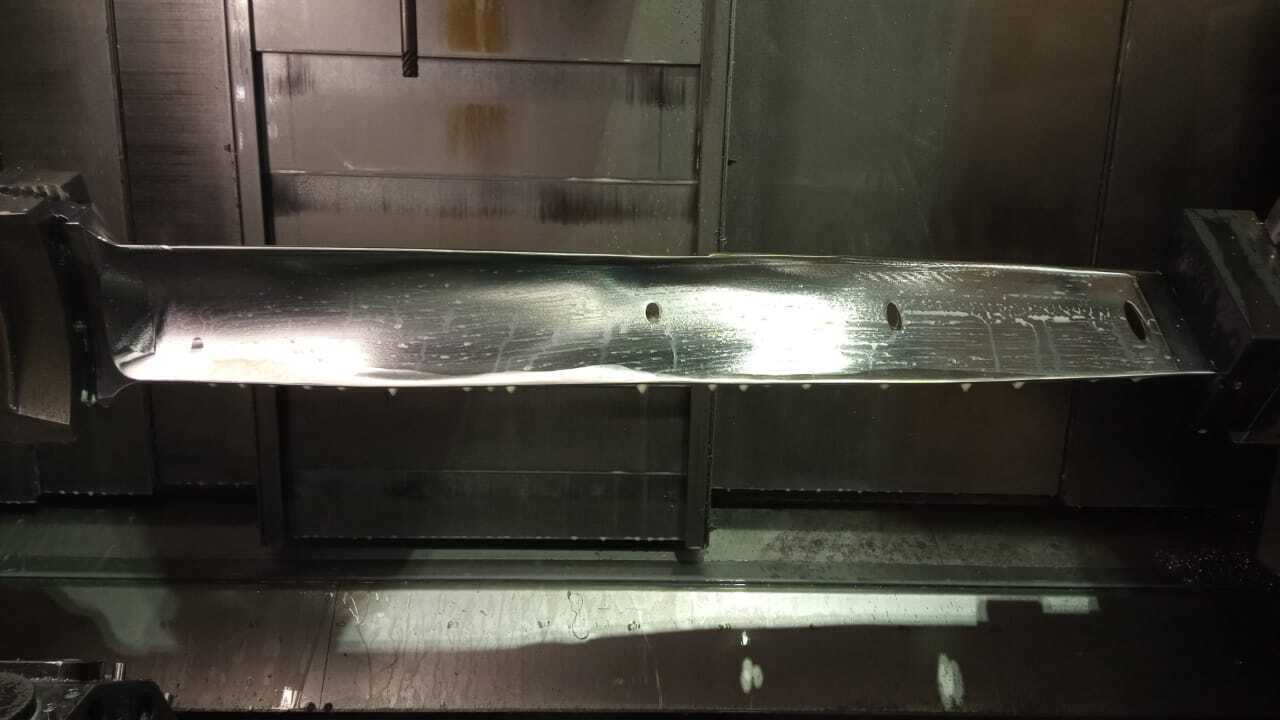
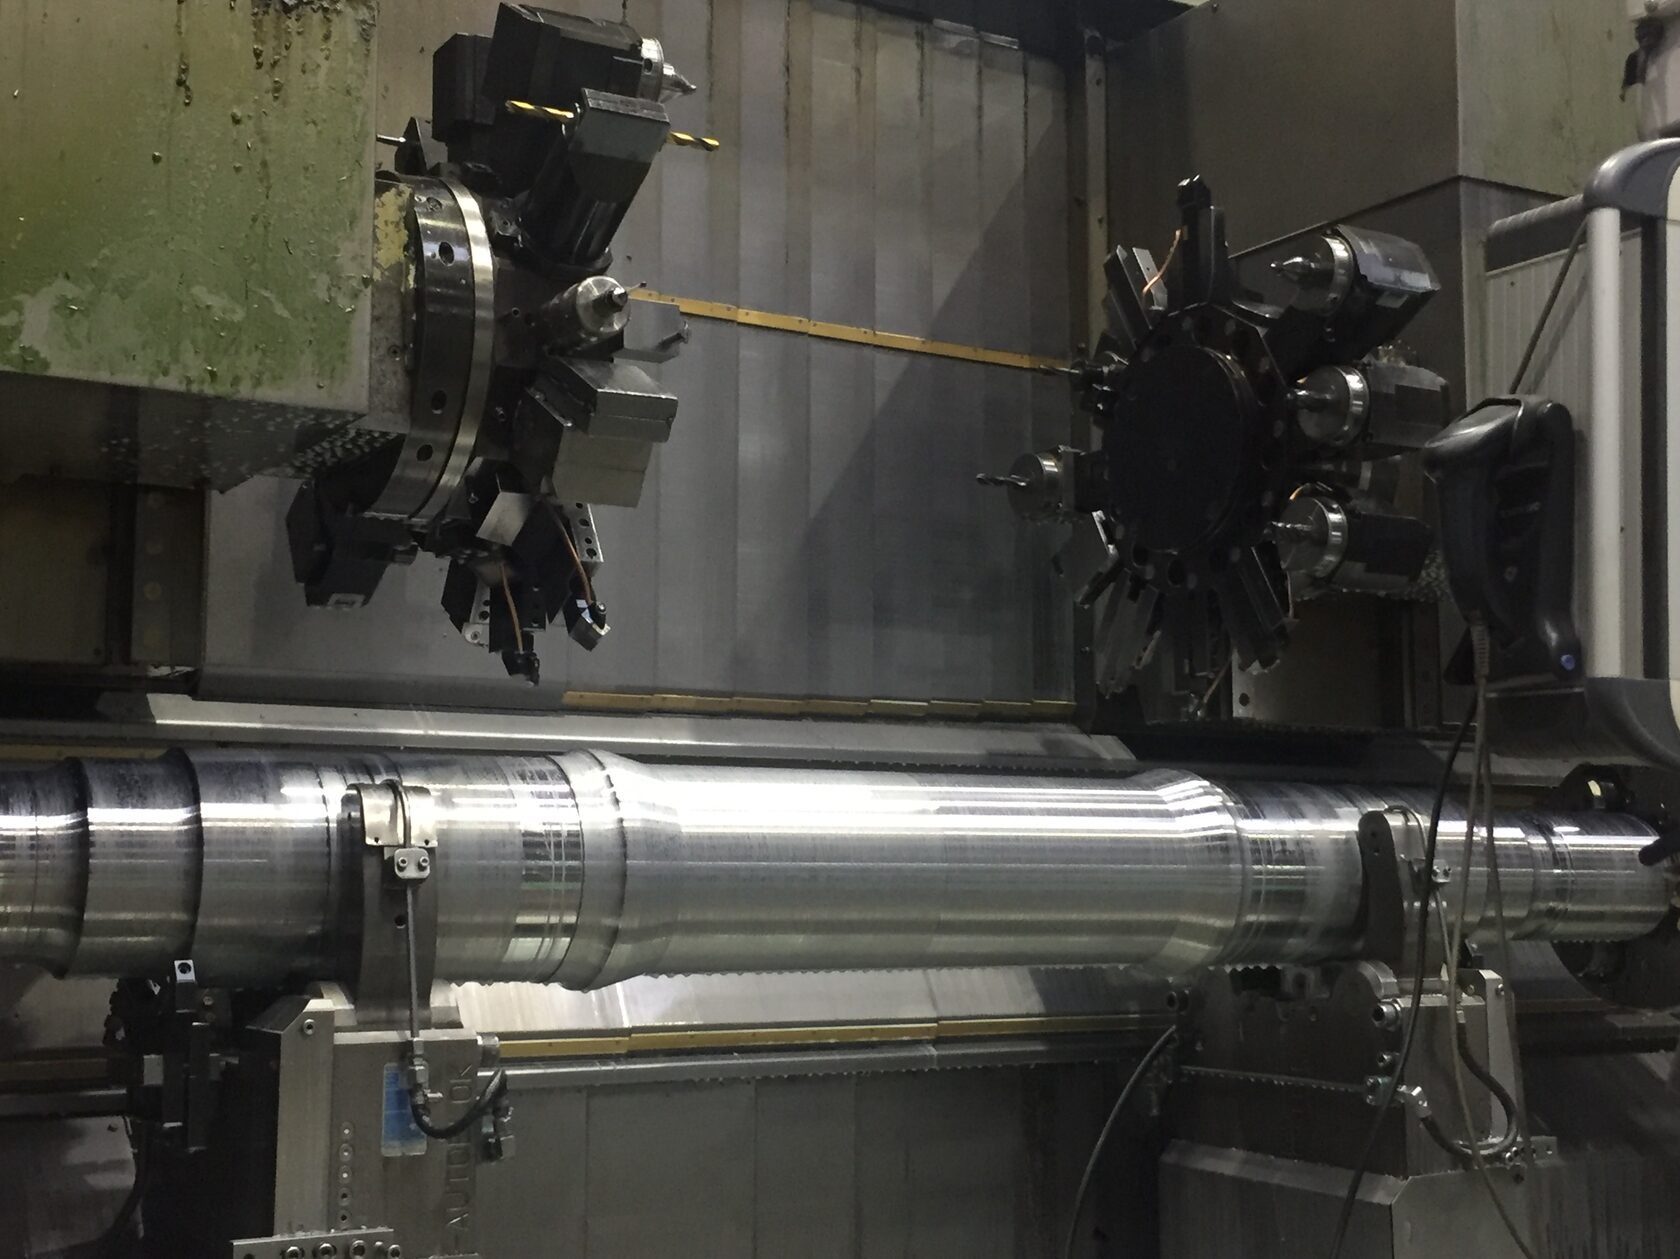
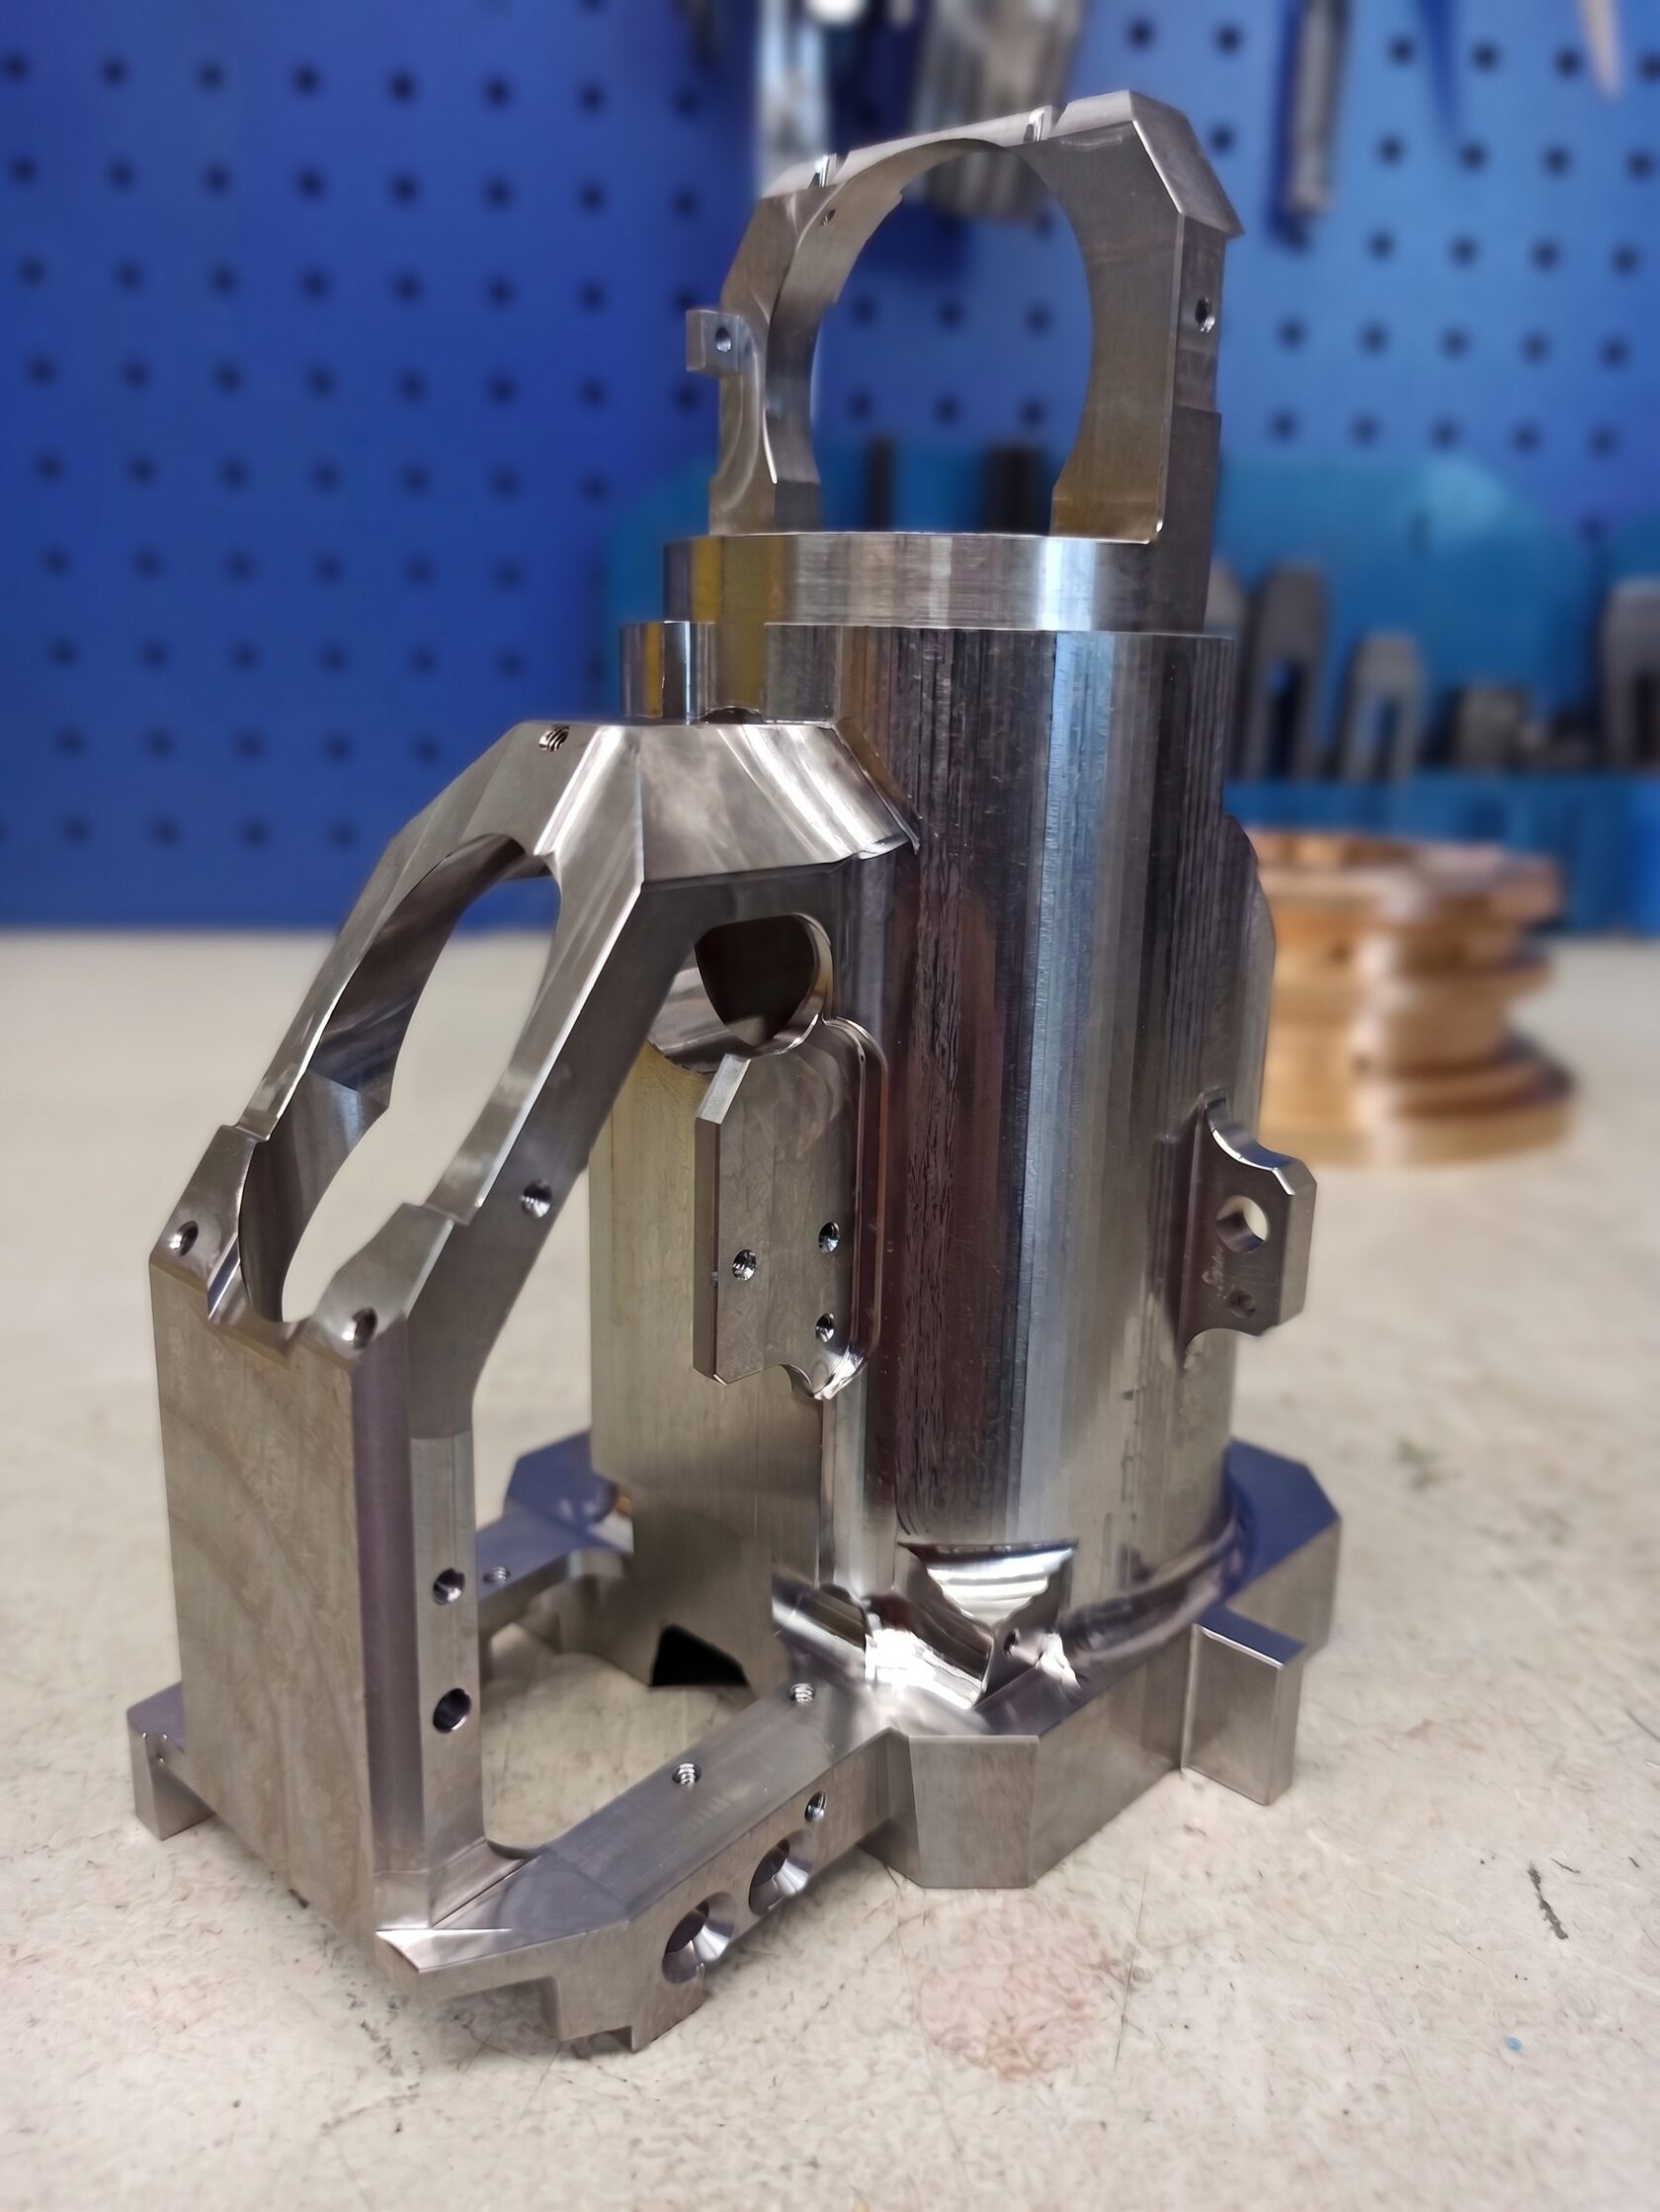
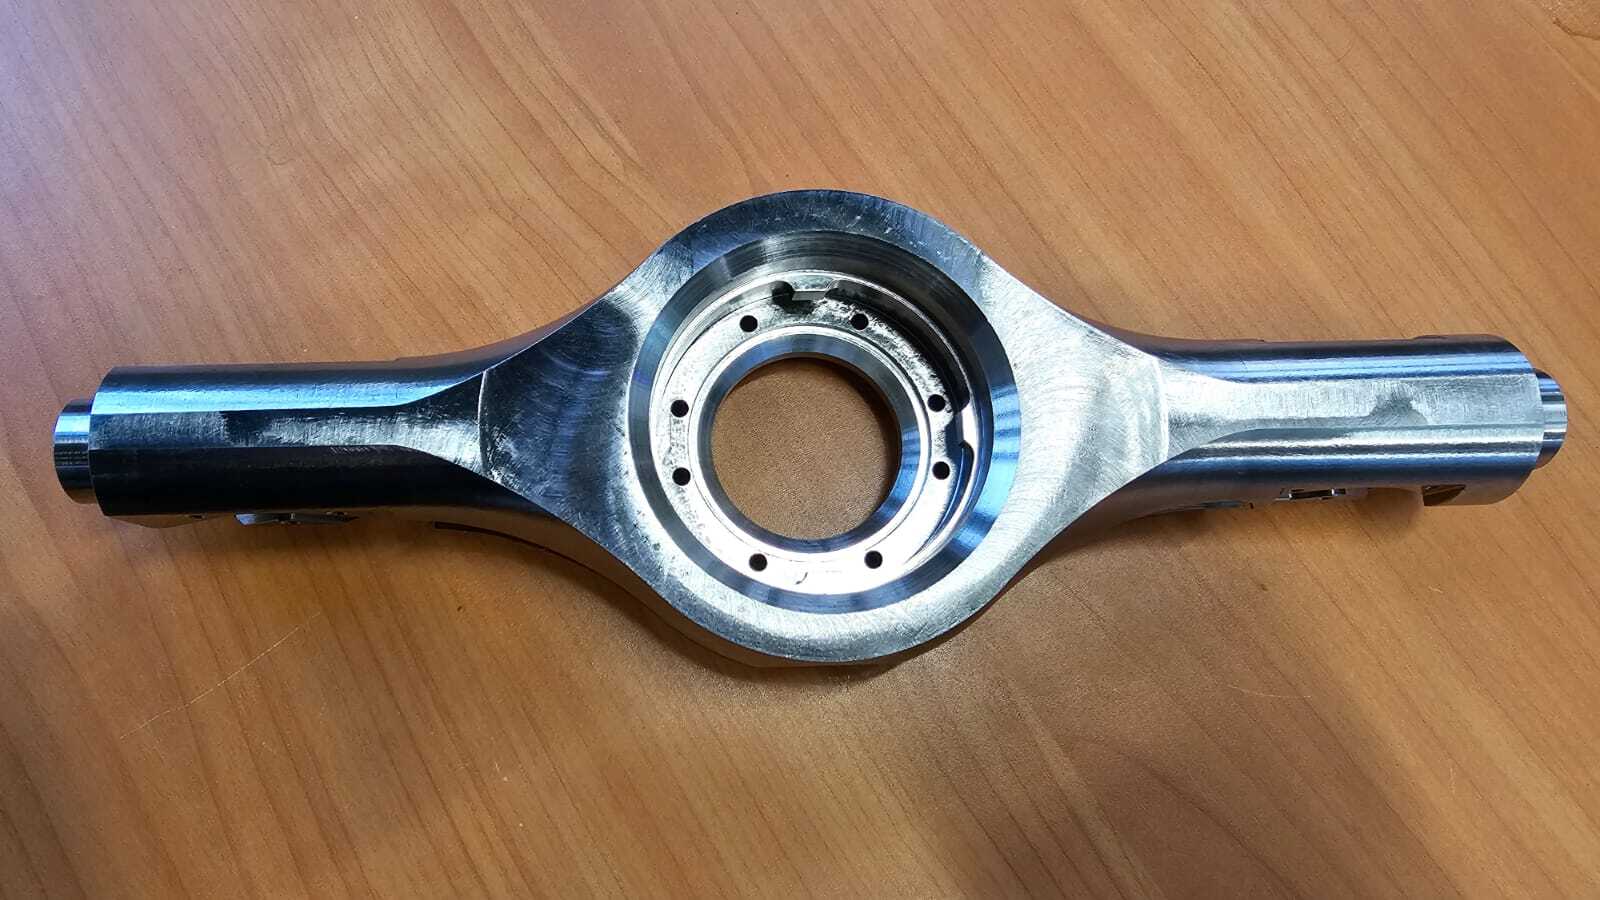
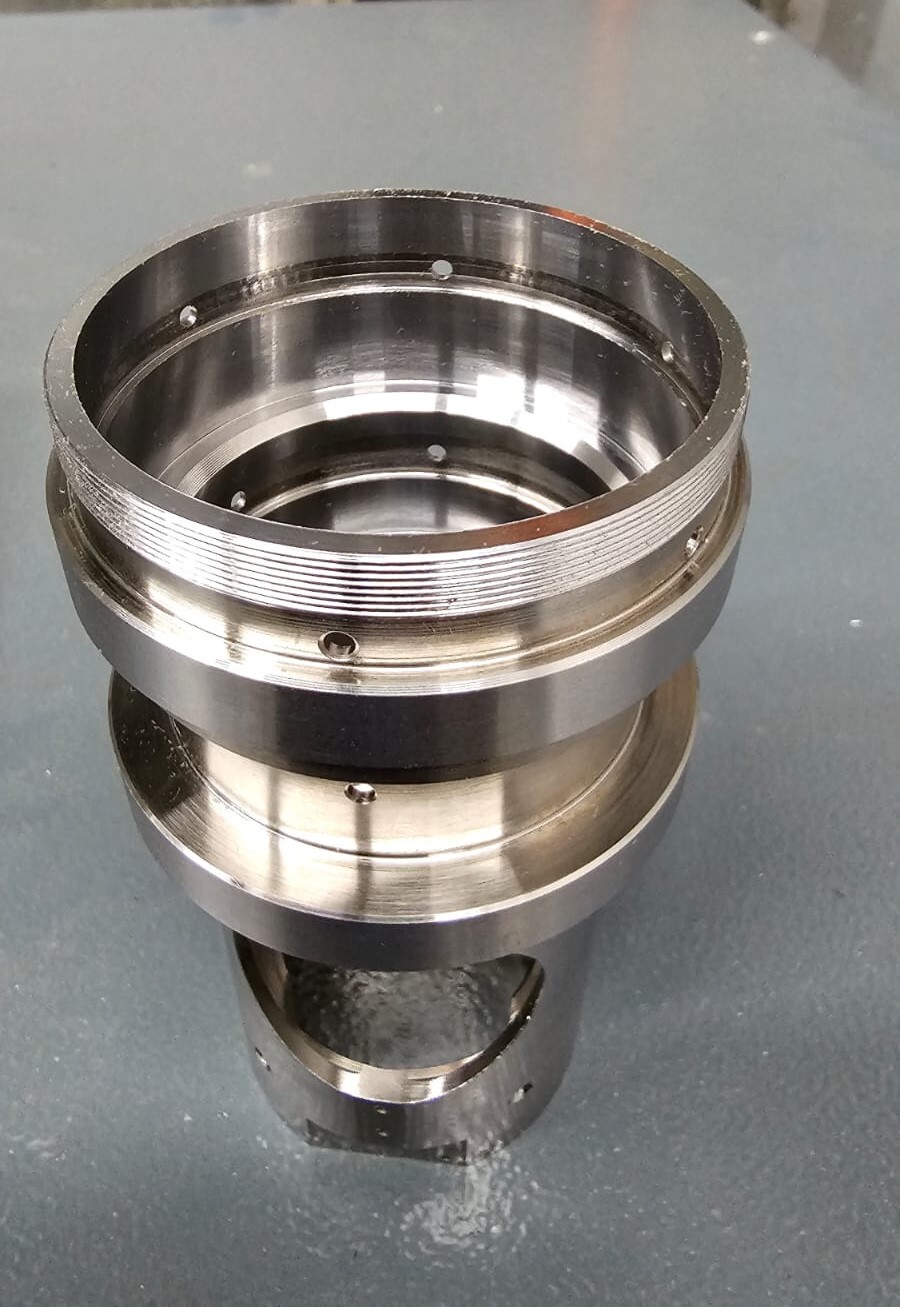
Авиастроение: Импеллер из алюминиевого сплава. Обработка в Siemens NX CAM: постпроцессор для пятиосевого фрезерного станка с ЧПУ Fanuc 31i-B5 и постпроцессор для токарного станка с ЧПУ Fanuc 0i-TF.
Обработка моноколес и импеллеров требует применения специализированных конических сферических фрез (тип «морковка»). Однако стандартный инструмент из наличия на складах поставщиков редко оптимально вписывается в геометрию конкретного межлопаточного канала: из-за избыточного вылета теряется жесткость, возникают вибрации и снижается стойкость режущей кромки.
Ввиду этого технологи вынуждены занижать режимы резания, и обработка таких изделий растягивается на несколько рабочих смен. Обработка же аналогичных деталей из жаропрочных сплавов (например, Inconel 718) и вовсе становится экономически нецелесообразной из-за огромного расхода инструмента и низкой производительности.
Мы проектируем и поставляем инструмент точно под геометрию вашей детали:
- Максимальная жесткость системы (СПИД): в среде NX CAM моделируем высокопроизводительные траектории, рассчитывая минимально возможный вылет и предельно допустимый угол конуса фрезы.
- Геометрия и стойкость от Fullanti: совместно с технологическим партнером подбираем оптимальную микрогеометрию режущей кромки, твердосплавный субстрат (размер зерна и содержание кобальтовой связки), а также износостойкое PVD-покрытие под обрабатываемый материал.
- Гарантия ресурса: бесплатно направляем нашего технолога на ваше предприятие для проведения сравнительных и ресурсных испытаний партии.
Поставки под серийное производство — внедрение «под ключ»:
При регулярных поставках инструмента мы закрываем весь технологический цикл:
- Разработка технологии обработки и управляющих программ в NX CAM.
- Проектирование, поставка специнструмента и адаптация постпроцессора.
- Подбор оптимальных режимов резания под заданный ресурс инструмента.
- Изготовление и сдача первой годной детали в ОТК на вашем оборудовании.
Почему инжиниринг для вас бесплатен?
Наша бизнес-модель строится на регулярных поставках качественного режущего инструмента, а не на продаже инженерных часов. Мы инвестируем опыт и время в отладку и запуск вашей детали, чтобы вы получили стабильный техпроцесс с минимальным временем цикла, а мы — надежного долгосрочного партнера.
Мы поставляем не просто инструмент, а готовое технологическое решение.
- Экспертиза техзаданий и чертежей клиентов для подбора оптимальной конфигурации станков.
- Предприемка оборудования зарубежом, тестирование, формирования перечней неисправностей.
- Оснащение режущим инструментом и оснасткой с изготовлением сдаточной детали под ключ
- Разработка документации к оборудованию, проведение инструктажей операторов станков ЧПУ
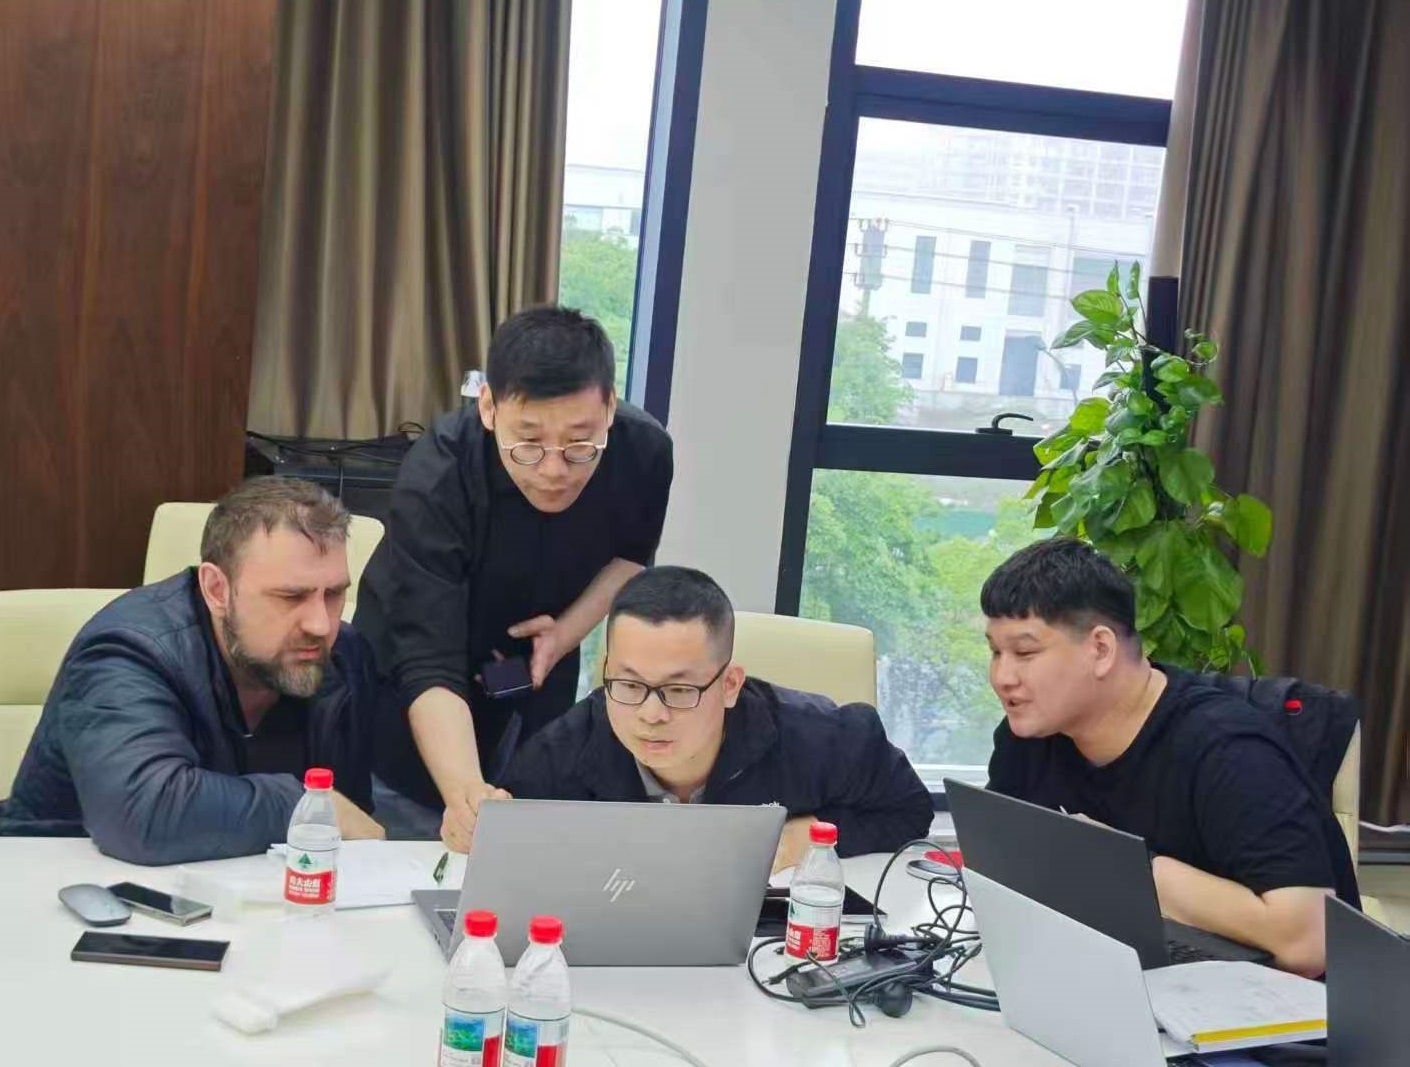
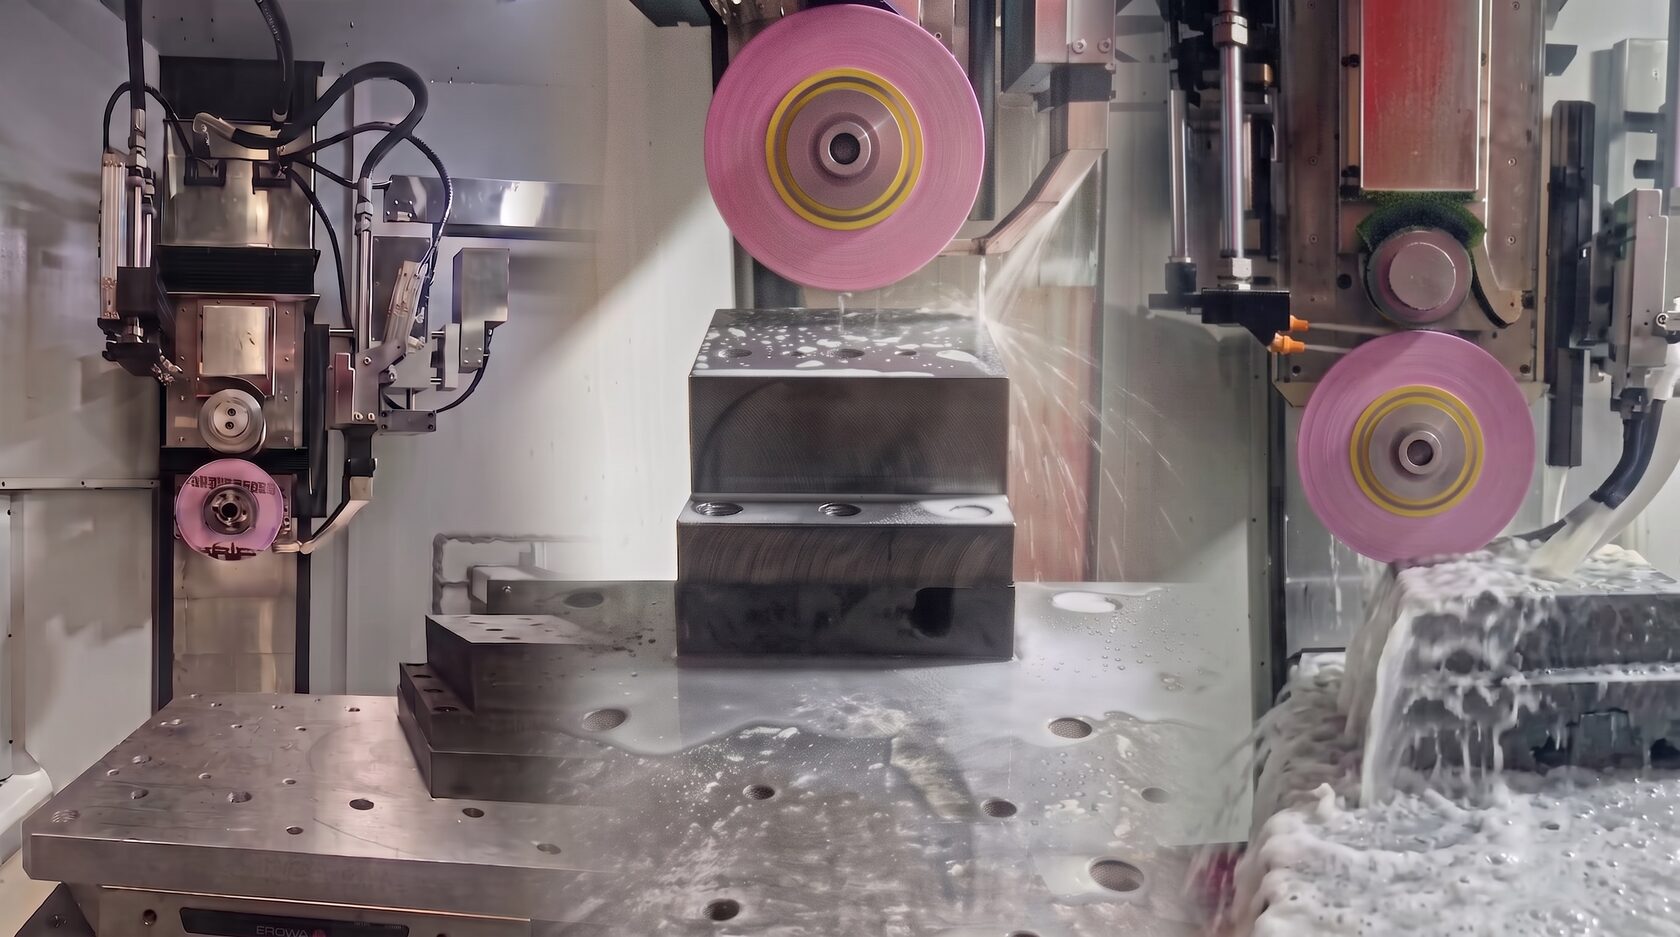
Приемка и аудит оборудования зарубежом. Обсуждение программного функционала оборудования для глубинного шлифования.
Проблематика: дробление ответственности при поставках оборудования
Конечный заказчик всегда приобретает не просто оборудование, а гарантированное решение конкретной производственной задачи. При классической схеме поставщик станка вынужден привлекать разрозненных подрядчиков: разработку технологии заказывают у одних специалистов, постпроцессор и симулятор — у вторых, инструмент и оснастку — у третьих. А приемка у производителя происходит исключительно силами механиков — проверкой геометрической точности по индикаторам без нагрузки, тестированием перемещений станка по осям и контролем отсутствия утечек СОЖ.
Когда дело доходит до обработки сдаточной детали на площадке заказчика, при любых технических проблемах смежники начинают перекладывать вину друг на друга. В итоге все списывается на «особенности китайского станка», пусконаладка срывается, финальный платеж блокируется, а репутационные и финансовые издержки полностью ложатся на плечи поставщика оборудования.
Единый центр технологической ответственности:
- Предприемка и аудит функционала на заводе-изготовителе (КНР): Мы проводим тестирование кинематики, логики системы ЧПУ и специализированного программного интерфейса непосредственно на производственной площадке в Китае. Производим тестирование результирующей точности методом механической обработки тестовых образцов. Выявление функциональных недоработок и выставление рекламаций происходят до отгрузки в РФ — пока действует главный финансовый рычаг и производитель не получил финальный платеж по контракту.
- Прямая техническая интеграция с китайскими инженерами: Практический опыт наладки и глубокое понимание специфики азиатского станкостроения позволяют нам говорить с китайскими инженерами-разработчиками оборудования на одном языке. Мы устраняем технические барьеры на месте и перенимаем все особенности наладки и программирования конкретной модели станка.
- Сквозная технологическая цепочка от одного исполнителя: Исключаем посредников: мы разрабатываем технологию обработки сдаточного изделия, подбираем и поставляем оснащение и режущий инструмент под станок, разрабатываем и отлаживаем постпроцессор.
- Сдача детали в ОТК и запуск в производство: Наши специалисты лично встают за станок на площадке конечного заказчика, отрабатывают режимы резания, изготавливают первую годную деталь и сдают ее заводской службе технического контроля (ОТК).
- Документация и обучение персонала: Разрабатываем методические пособия и инструкции по работе на оборудовании, а также проводим практические инструктажи для операторов и наладчиков станков с ЧПУ.
Результат решения:
Финансовая безопасность контракта и защита репутации поставщика
Станкоторговая компания передает все технологические риски в одни руки. Вы поставляете клиенту полностью готовое технологическое решение вместе со станком, гарантированно подписываете акт сдачи-приемки (ввода в эксплуатацию) и своевременно получаете окончательный расчет по сделке.
- Курсы разработки постпроцессоров для Siemens NX CAM на базе углубленного языка tcl.
- Курсы разработки постпроцессоров для СПРУТКАМ на базе платформы .NET C#
- Курсы 3D-моделирования и создания проектов обработки в Siemens NX CAM и СПРУТКАМ.
- Практическое обучение на примерах деталей и оборудования предприятия.
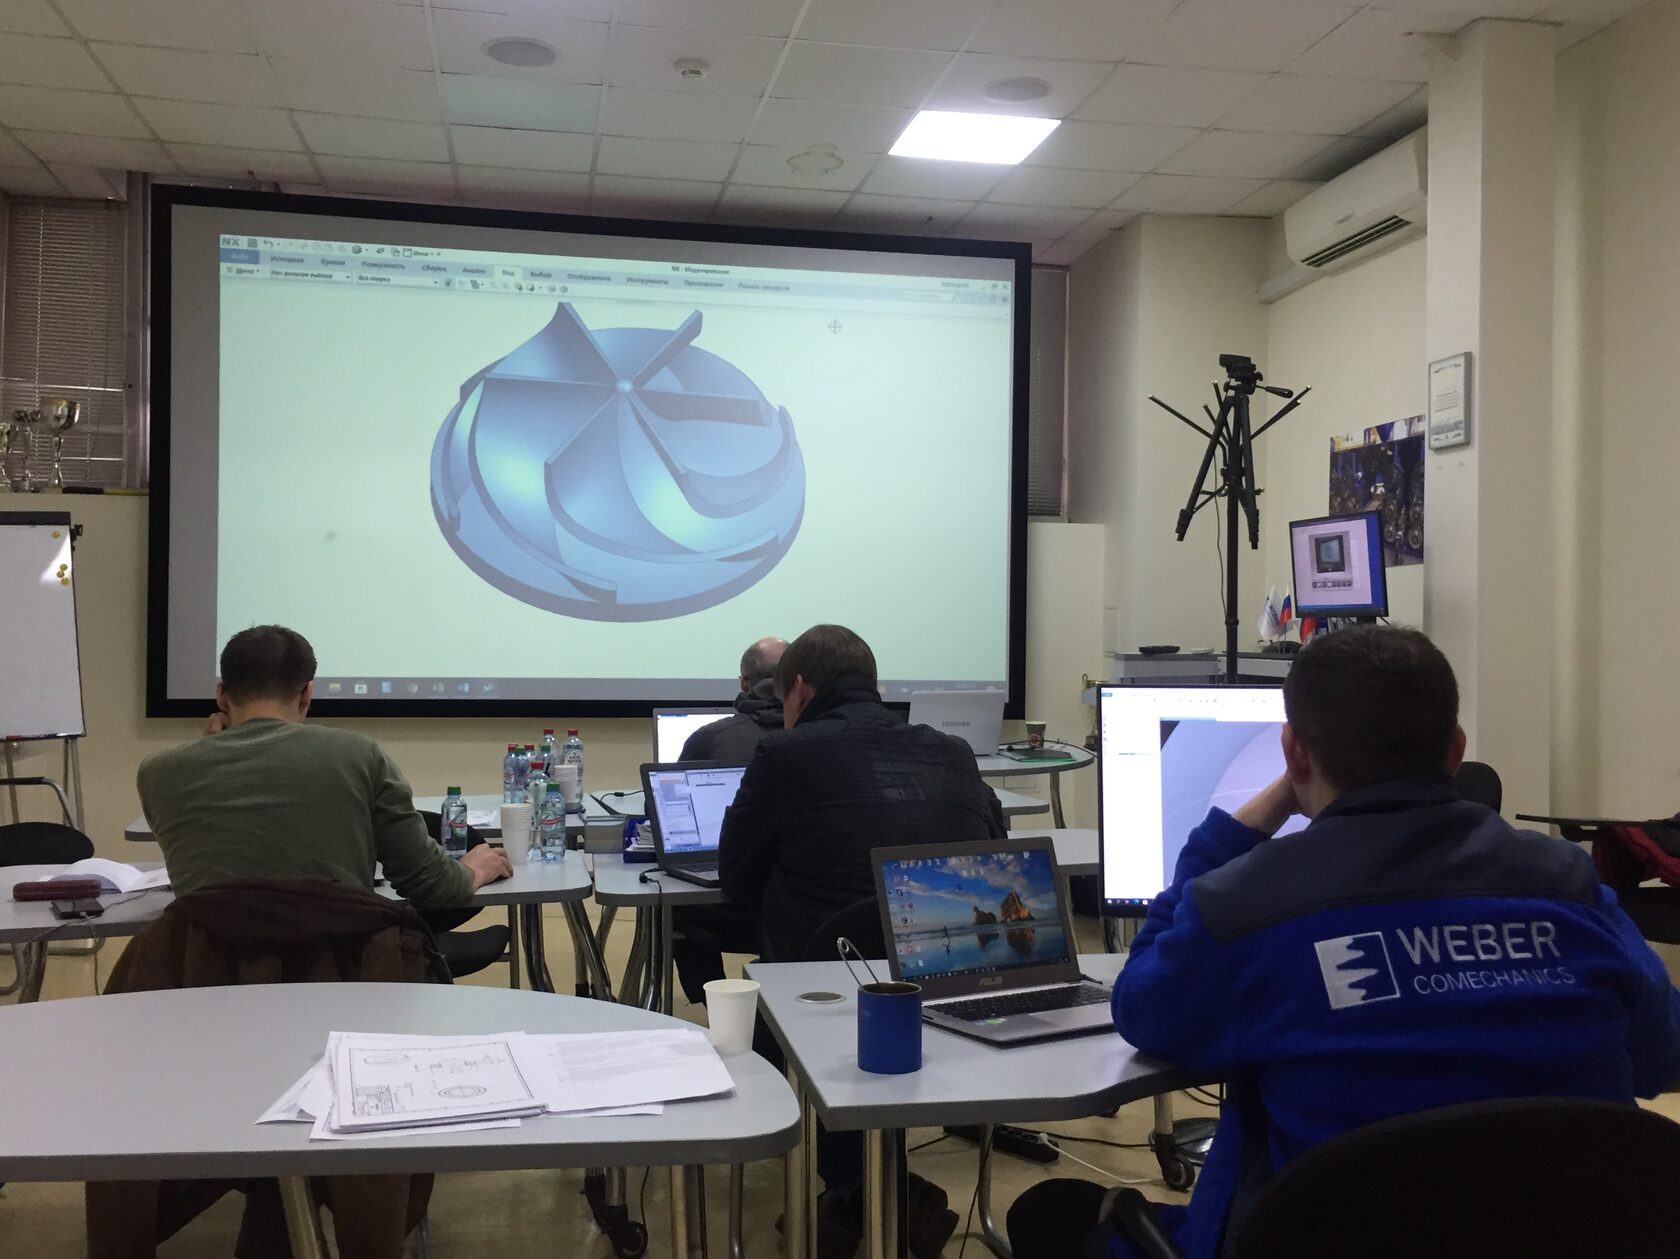
Практическое обучение специалистов ведущей станкоторговой компании РФ.
Проблематика: шаблонные курсы и технологическая зависимость от интеграторов
Разработка и отладка постпроцессоров силами сторонних интеграторов требуют серьезных бюджетов. При этом дешевые предложения на рынке почти всегда оборачиваются поставкой «сырых» решений без отладки, когда заказчику присылают непроверенный шаблон с предложением тестировать его на своем дорогостоящем оборудовании самостоятельно.
Альтернатива — обучение собственных кадров — часто упирается в формальный подход учебных центров. Большинство курсов работают задешево на потоке и строятся на оторванных от практики типовых примерах. Внешним интеграторам коммерчески невыгодно глубоко передавать реальные компетенции и лишаться монополии на доработку управляющих программ. В результате технологи предприятия так и остаются зависимыми от сторонних исполнителей при каждом вводе нового станка.
Прикладной инженерный подход к обучению:
- Обучение под реальный станочный парк и задачи предприятия: Мы не тратим время на типовые абстрактные упражнения. Программа обучения и практические задания формируются под кинематические схемы конкретных станков, СЧПУ и номенклатуру деталей заказчика.
- Передача реальных методик без «черных ящиков»: Ориентируясь на долгосрочное партнерство и поставки инструмента, мы не удерживаем закрытые наработки. Наша цель — научить технологов самостоятельно проектировать надежную архитектуру постпроцессоров, разбираться в логике кинематических трансформаций (RTCP / TWP) и внедрять собственные параметрические макропрограммы.
- Разработка постпроцессоров для СПРУТКАМ (C# / .NET в Visual Studio): Углубленный курс создания и отладки программных модулей вывода. Обучаем на программном уровне реализовывать сложные концепции, кинематические трансформации и динамические циклы с качеством, не уступающим тяжелым решениям на базе Siemens NX.
- Сквозная технологическая подготовка в Siemens NX: Обучение твердотельному, синхронному и поверхностному моделированию геометрии, подготовке геометрической структуры сборок проектов обработки, а также программированию токарной, токарно-фрезерной, трехосевой фрезерной и непрерывной многоосевой (4- и 5-осевой) фрезерной обработки.
Результат решения:
Полная технологическая автономия производственной площадки
Предприятие получает в свой штат специалистов, способных самостоятельно разрабатывать и отлаживать постпроцессоры под любое новое оборудование без привлечения дорогостоящих внешних подрядчиков. Затраты на обучение окупаются уже на первых самостоятельно выполненных работах.
FULLANTI ВЫСОКОТЕХНОЛОГИЧНЫЙ РЕЖУЩИЙ ИНСТРУМЕНТ
Компания Hunan Fullanti Tools Co., Ltd технологический партнер ООО "Русский Инженер"
Корпорация заводов и исследовательский центр Fullanti
Главный производственный комплекс в г. Шаоян (Хунань), заводы в Дунгуане, Шаньси, Цзянсу, Чэнду и Вьетнаме. Более 70 000 м² специализированных производственных площадей.
Главный производственный комплекс в г. Шаоян с централизованным планированием, сквозной диспетчеризацией и автоматической загрузкой ячеек.
ПРОИЗВОДСТВЕННАЯ ИНФРАСТРУКТУРА FULLANTI
Главный производственный комплекс и специализированные базы
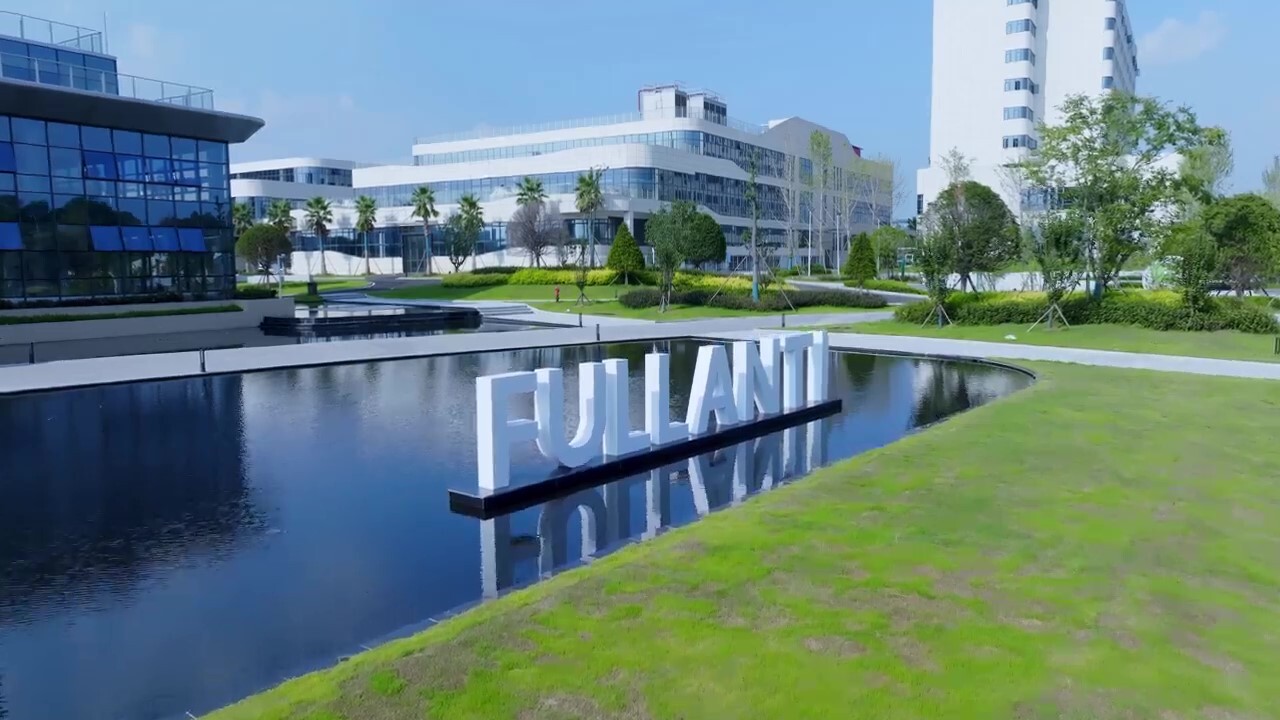
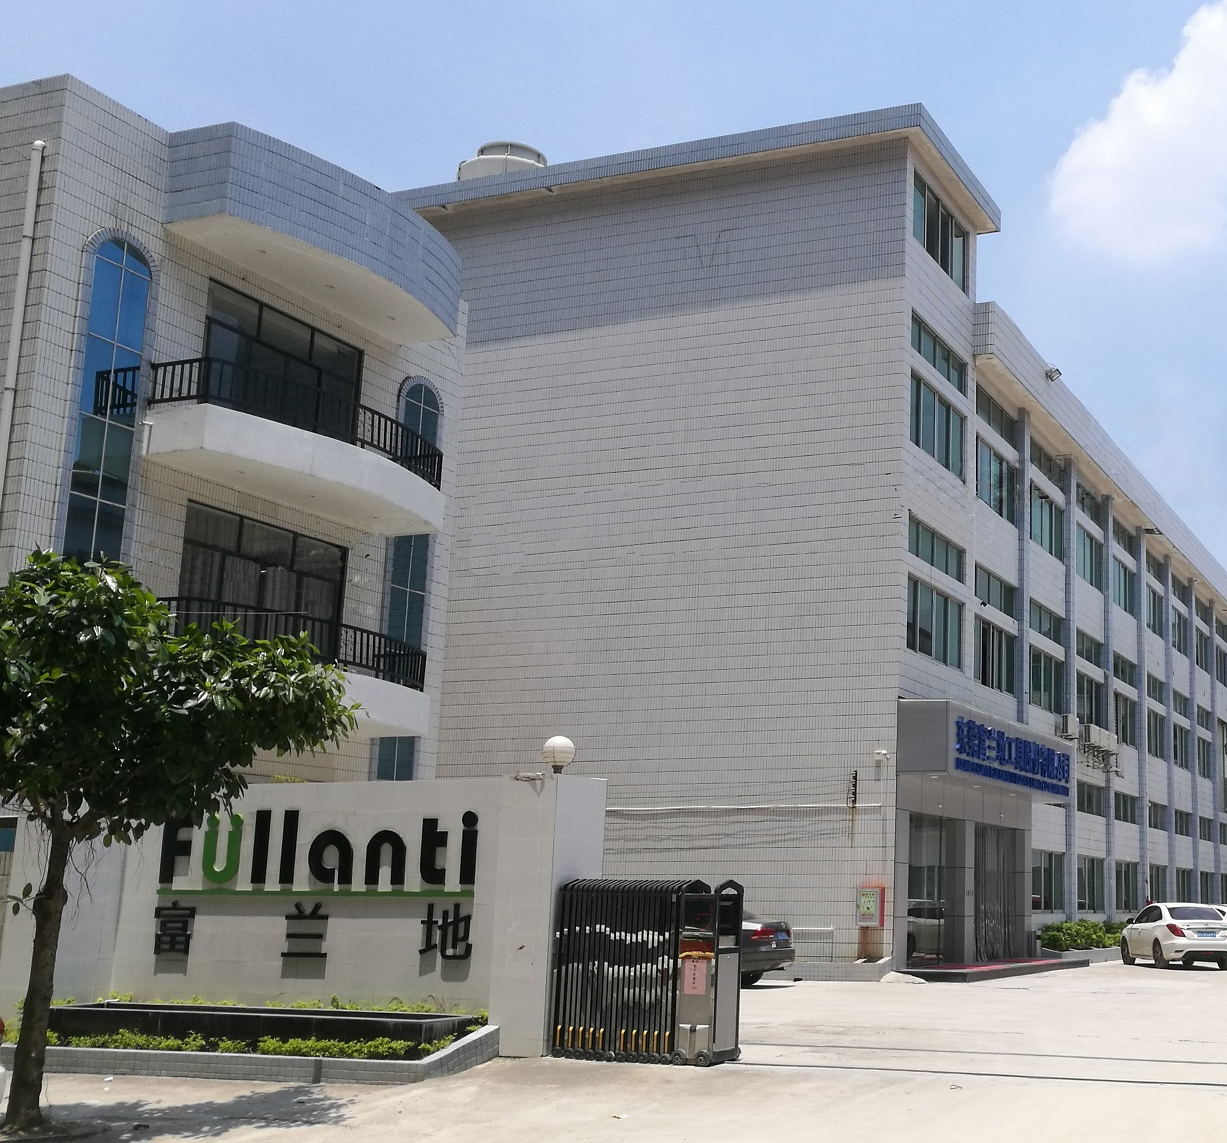
Главный комплекс (г. Шаоян)
Головной высокотехнологичный комплекс площадью более 70 000 м² с общими инвестициями свыше 600 млн юаней. Полная цифровизация и роботизация процессов.
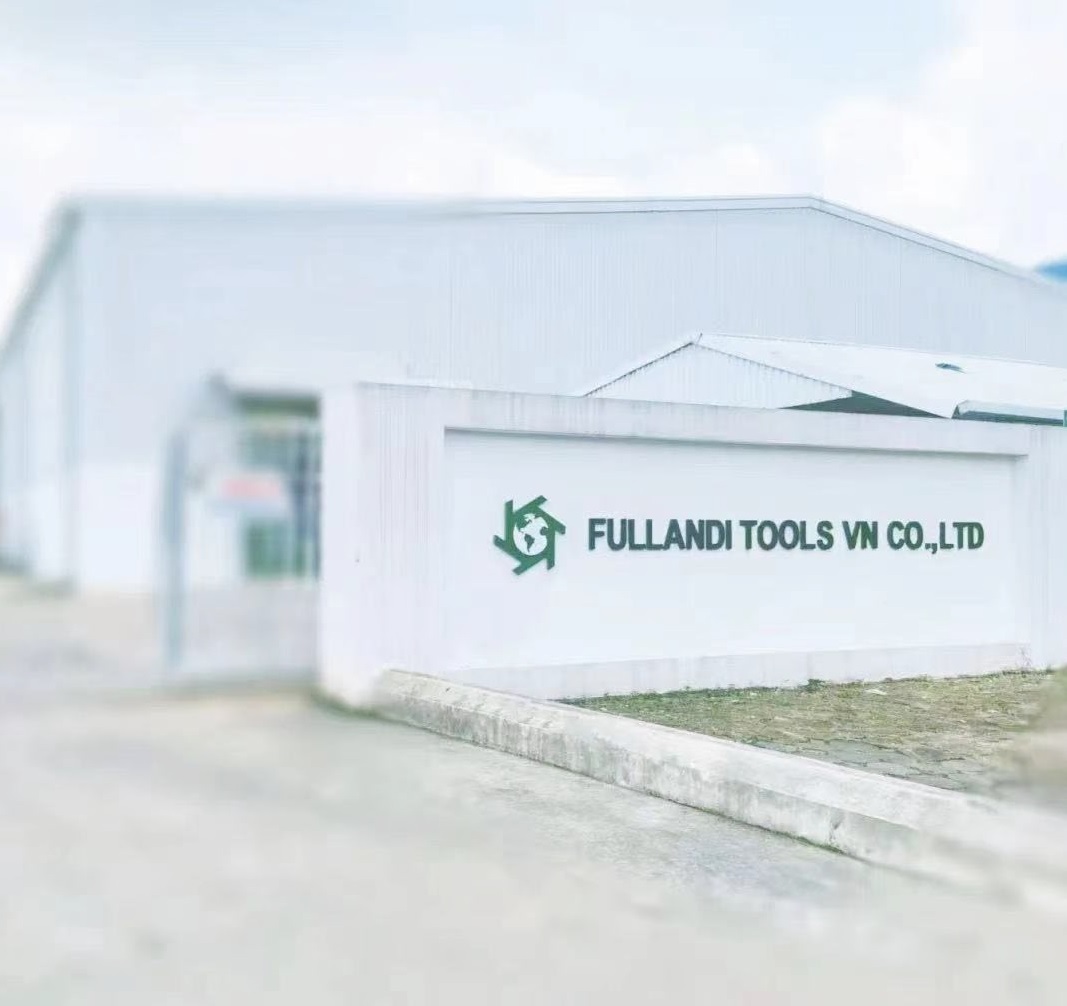
Региональные центры КНР
Специализированные площадки в Дунгуане, Шаньси, Цзянсу и Чэнду, ориентированные на выпуск прецизионного инструмента для локальных промышленных кластеров.
Международная база (Вьетнам)
Зарубежный производственный филиал, интегрированный в общую систему контроля качества Fullanti для обеспечения стабильных экспортных поставок.
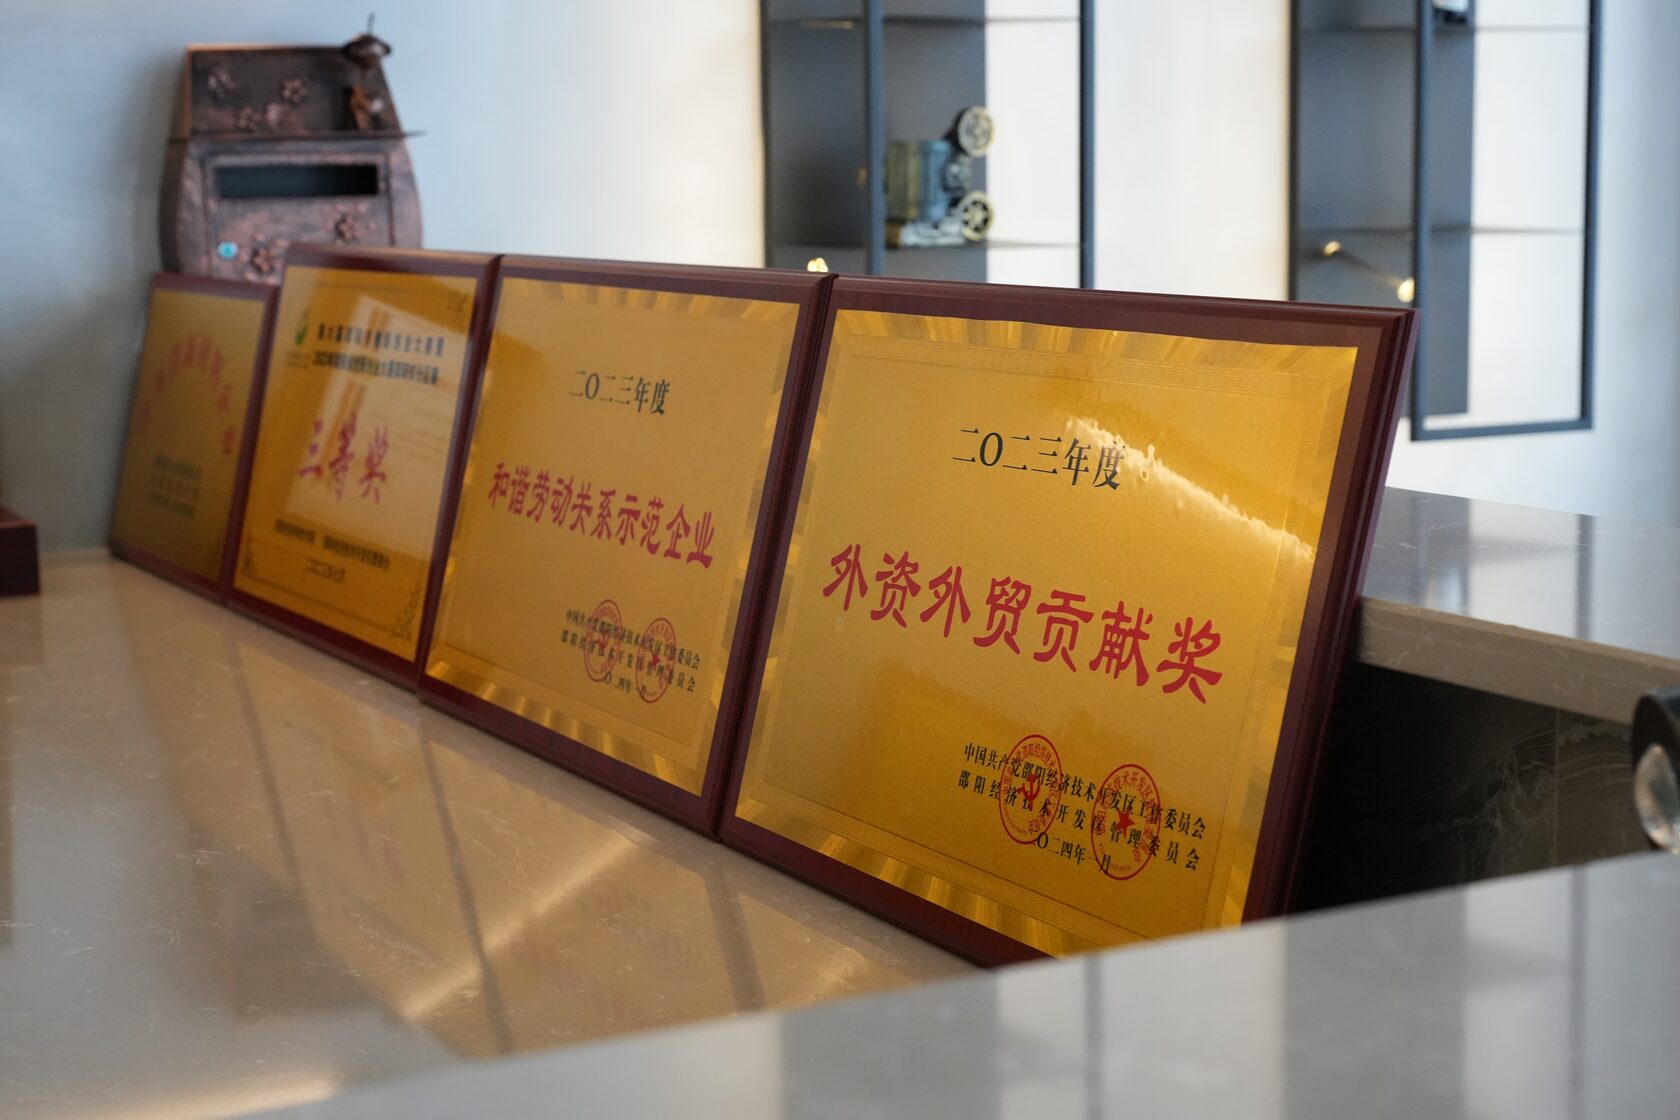
Государственная аттестация и поставки в авиакосмос
Fullanti входит в состав аккредитованных поставщиков государственных корпораций авиационного двигателестроения и самолетостроения КНР (структуры AVIC и AECC), а также мировых производителей электроники: Samsung, Foxconn, LG, Luxshare, Flextronics.
Непрерывное финансирование опытно-конструкторских работ, синтеза износостойких сплавов, оптимизации геометрии стружколомов и термостойких PVD-покрытий.
Стабильная стойкость режущей кромки при фрезеровании титана, жаропрочных сплавов и закаленных сталей твердостью до 68 HRC.
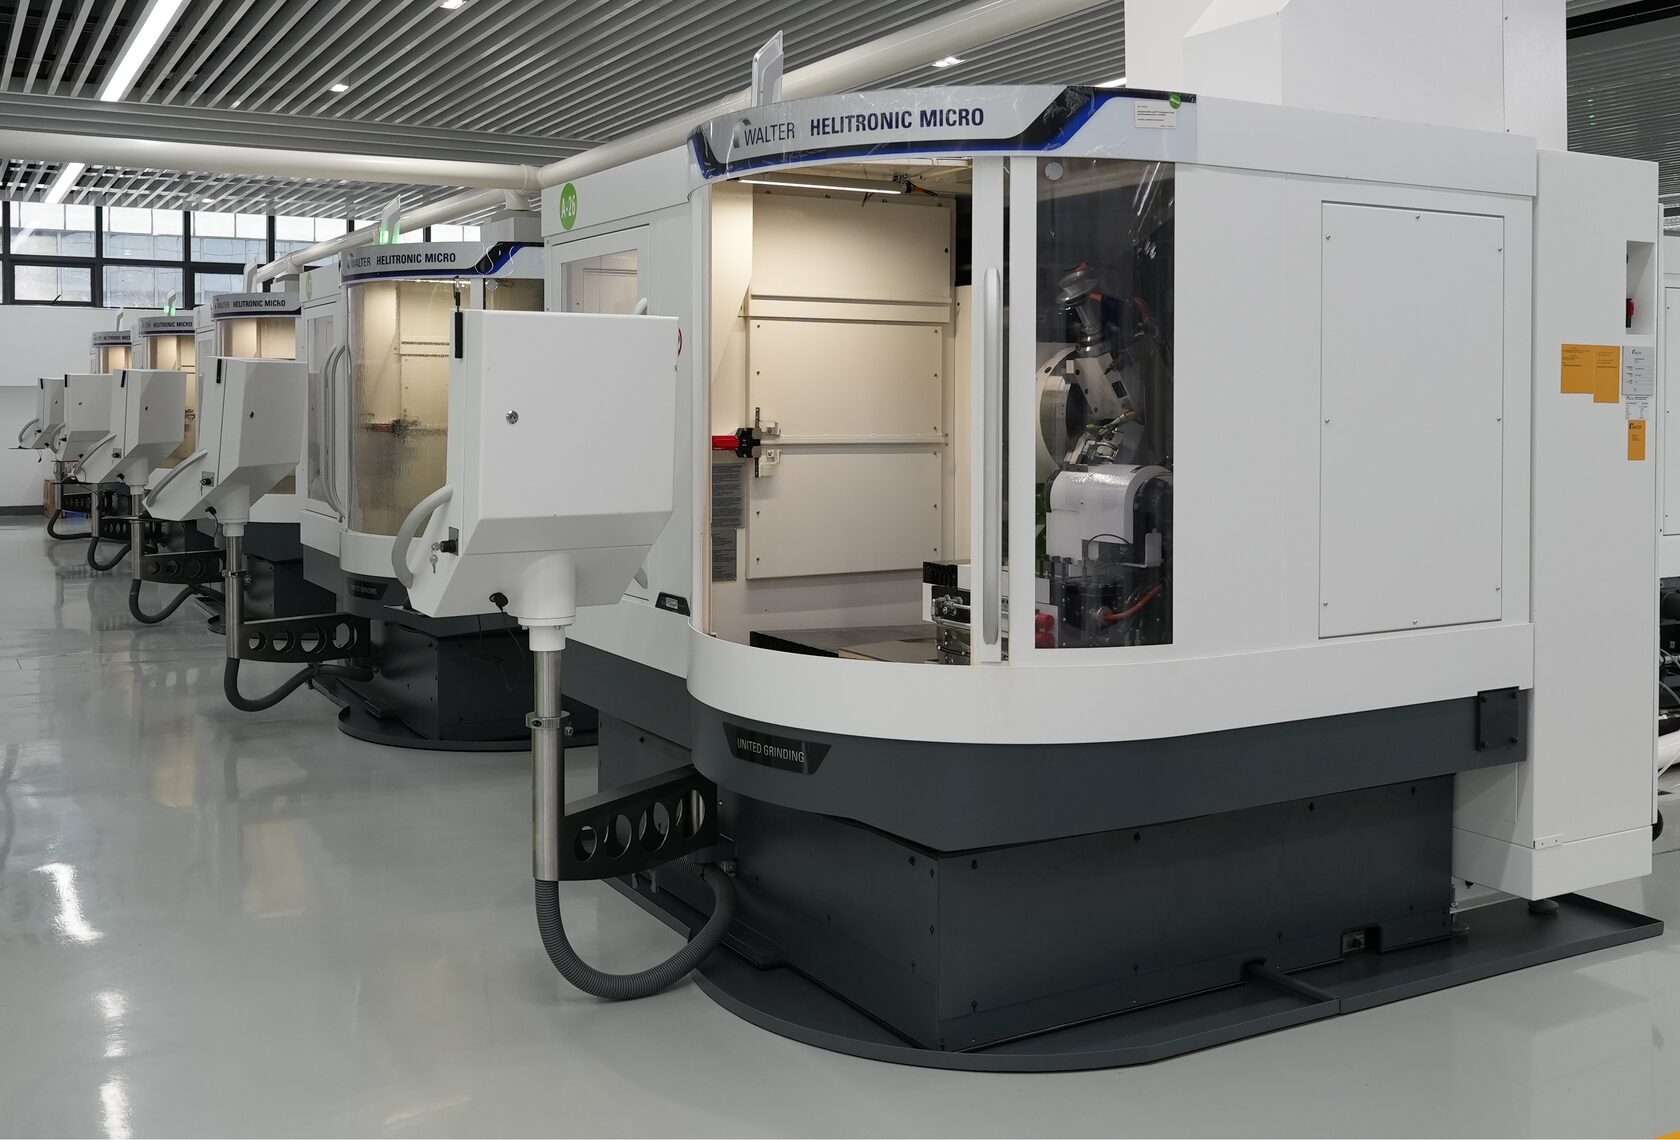
Прецизионная шлифовка
5-осевые обрабатывающие центры Walter (Германия), ANCA (Австралия) и 6-осевые TTB (Швейцария) с допуском до 0,0001 мм.
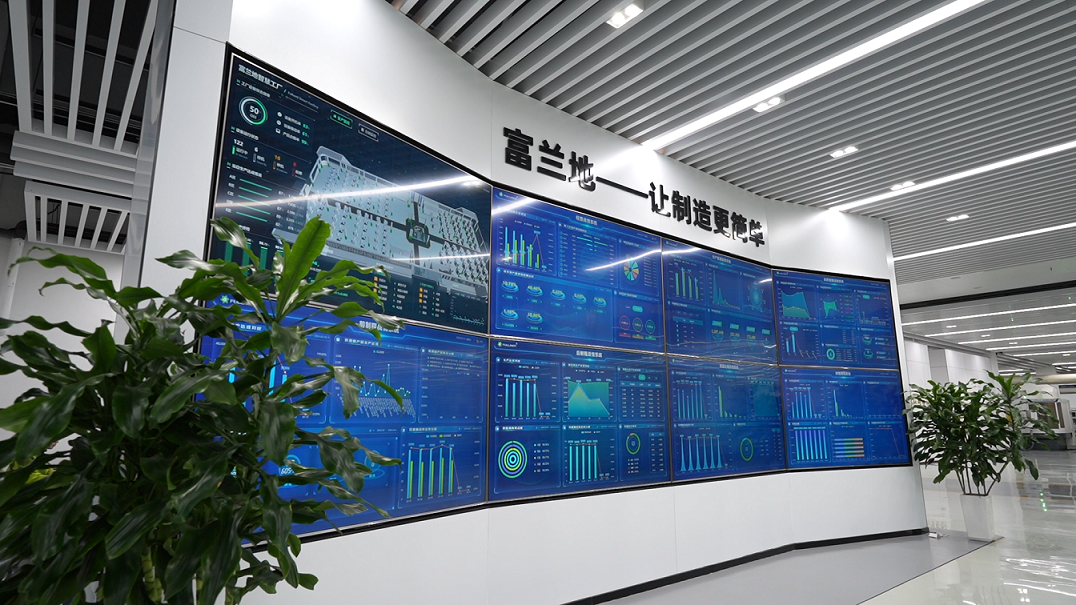
Цифровой контроль OEE
Централизованный диспетчерский пункт: непрерывный онлайн-мониторинг загрузки оборудования и сквозной контроль партии.
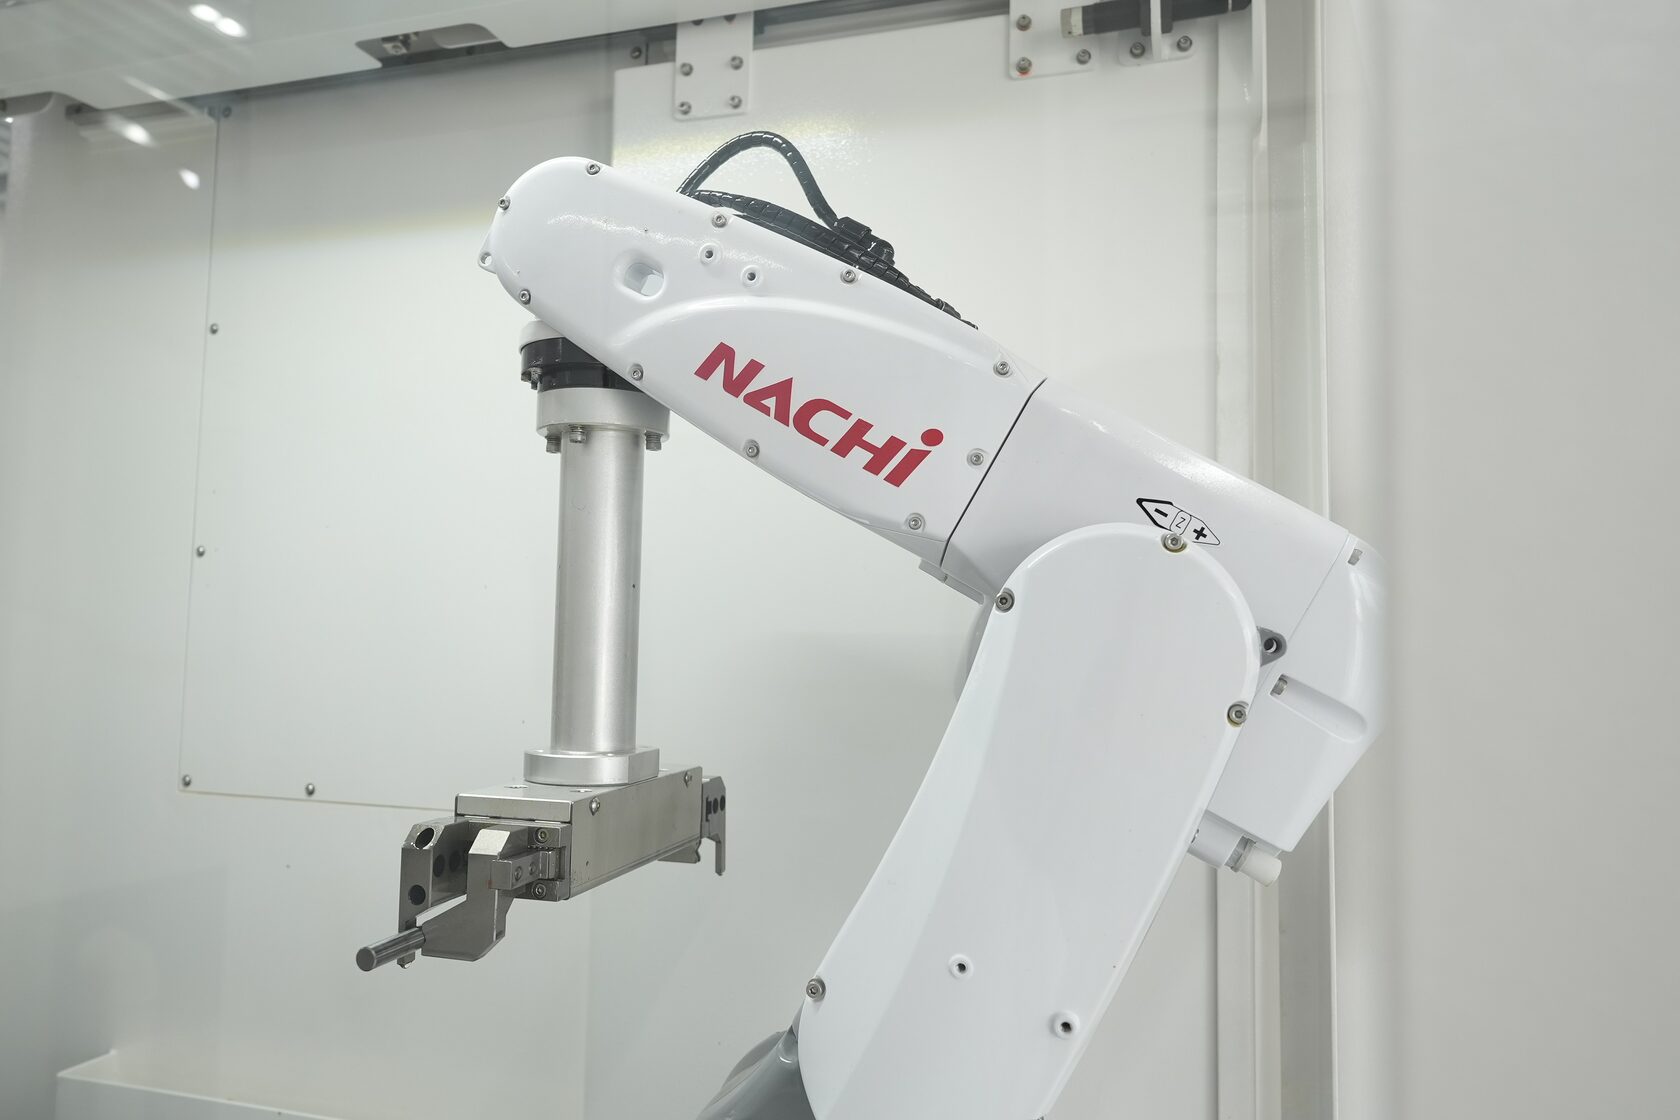
Роботизация процессов
Автоматизированная подача заготовок и манипуляторы исключают операторские погрешности базирования инструмента.
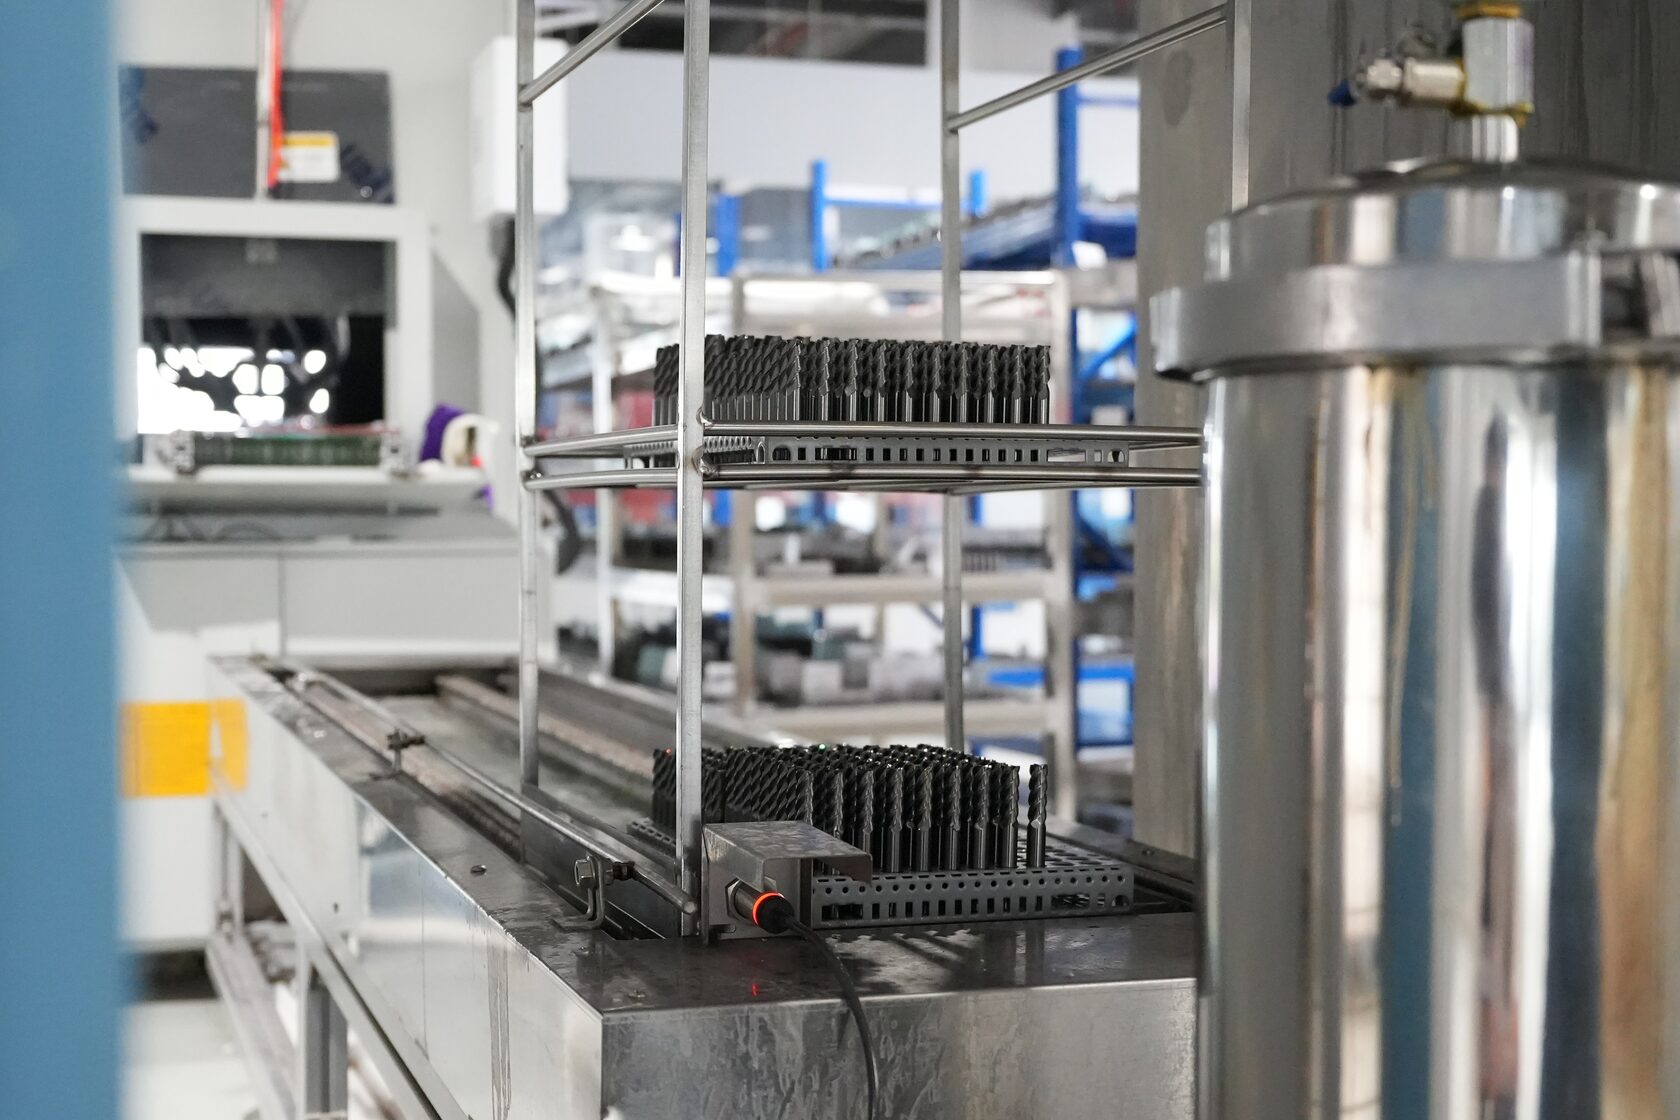
Подготовка к покрытию
Глубокая ультразвуковая очистка кассет и микроподготовка режущей кромки (Edge Honing) для снятия микродефектов и обеспечения максимальной адгезии слоя.
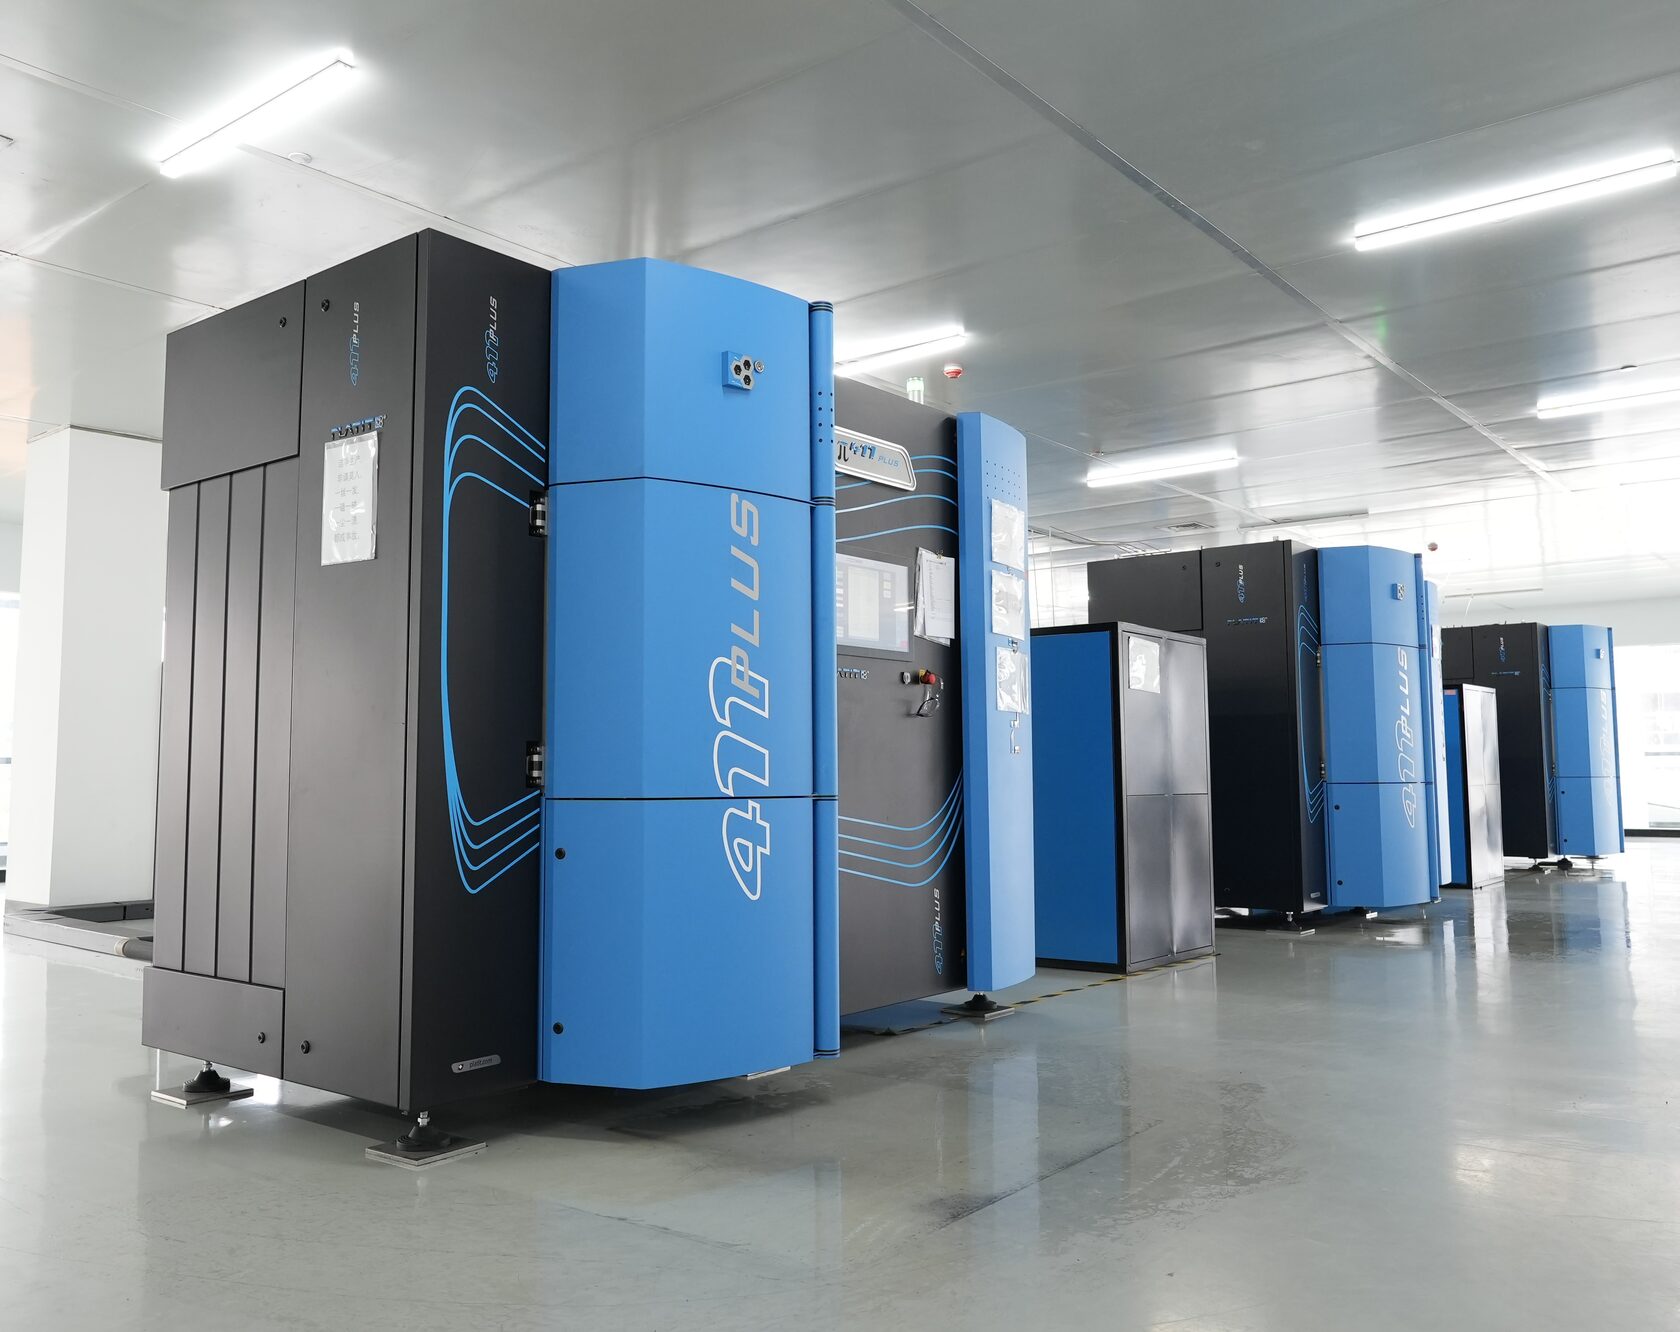
Покрытие Platit
Швейцарские установки PLATIT с вращающимися катодами LARC®/CERC®: нанесение плотных AlTiN, AlTiSiN и DLC слоев без капельной фазы.
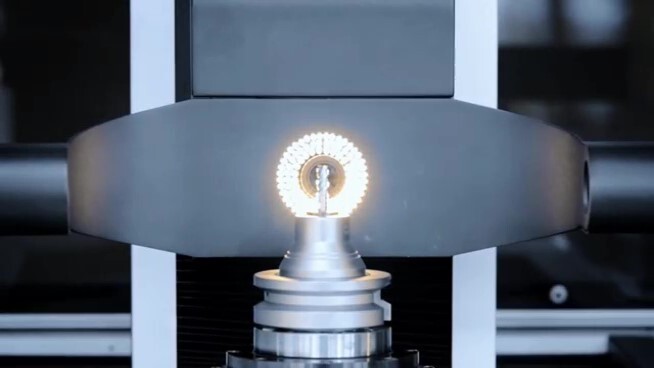
Контроль качества
100% выходной лазерно-оптический контроль геометрии на комплексах ZOLLER Titan и Walter Helicheck с дискретностью до 0,0001 мм.
ЗАКАЗЧИКИ
Контакты
Подбор металлорежущего инструмента, расчет режимов резания, разработка постпроцессоров и внедрение CAM-проектов.