СЕРИЯ FP • FULLANTI
КАТАЛОГ СЕРИИ FP — ФРЕЗЫ ДЛЯ ВЫСОКОПРОИЗВОДИТЕЛЬНОЙ ОБРАБОТКИ СТАЛЕЙ И ЧУГУНОВ (ISO P, K) ≤48HRC
Конструктивные особенности и геометрия серии FP
Защитная фаска на вершине зуба обеспечивает повышенную стабильность и ресурс инструмента.
Переменный угол стружечной канавки 38°–42° обеспечивает более плавное резание и эффективный отвод стружки — снижает вибрации
Прецизионная подготовка режущей кромки (ER) повышает точность обработки
Инновационный твердый сплав сочетает высокую износостойкость и ударную вязкость.
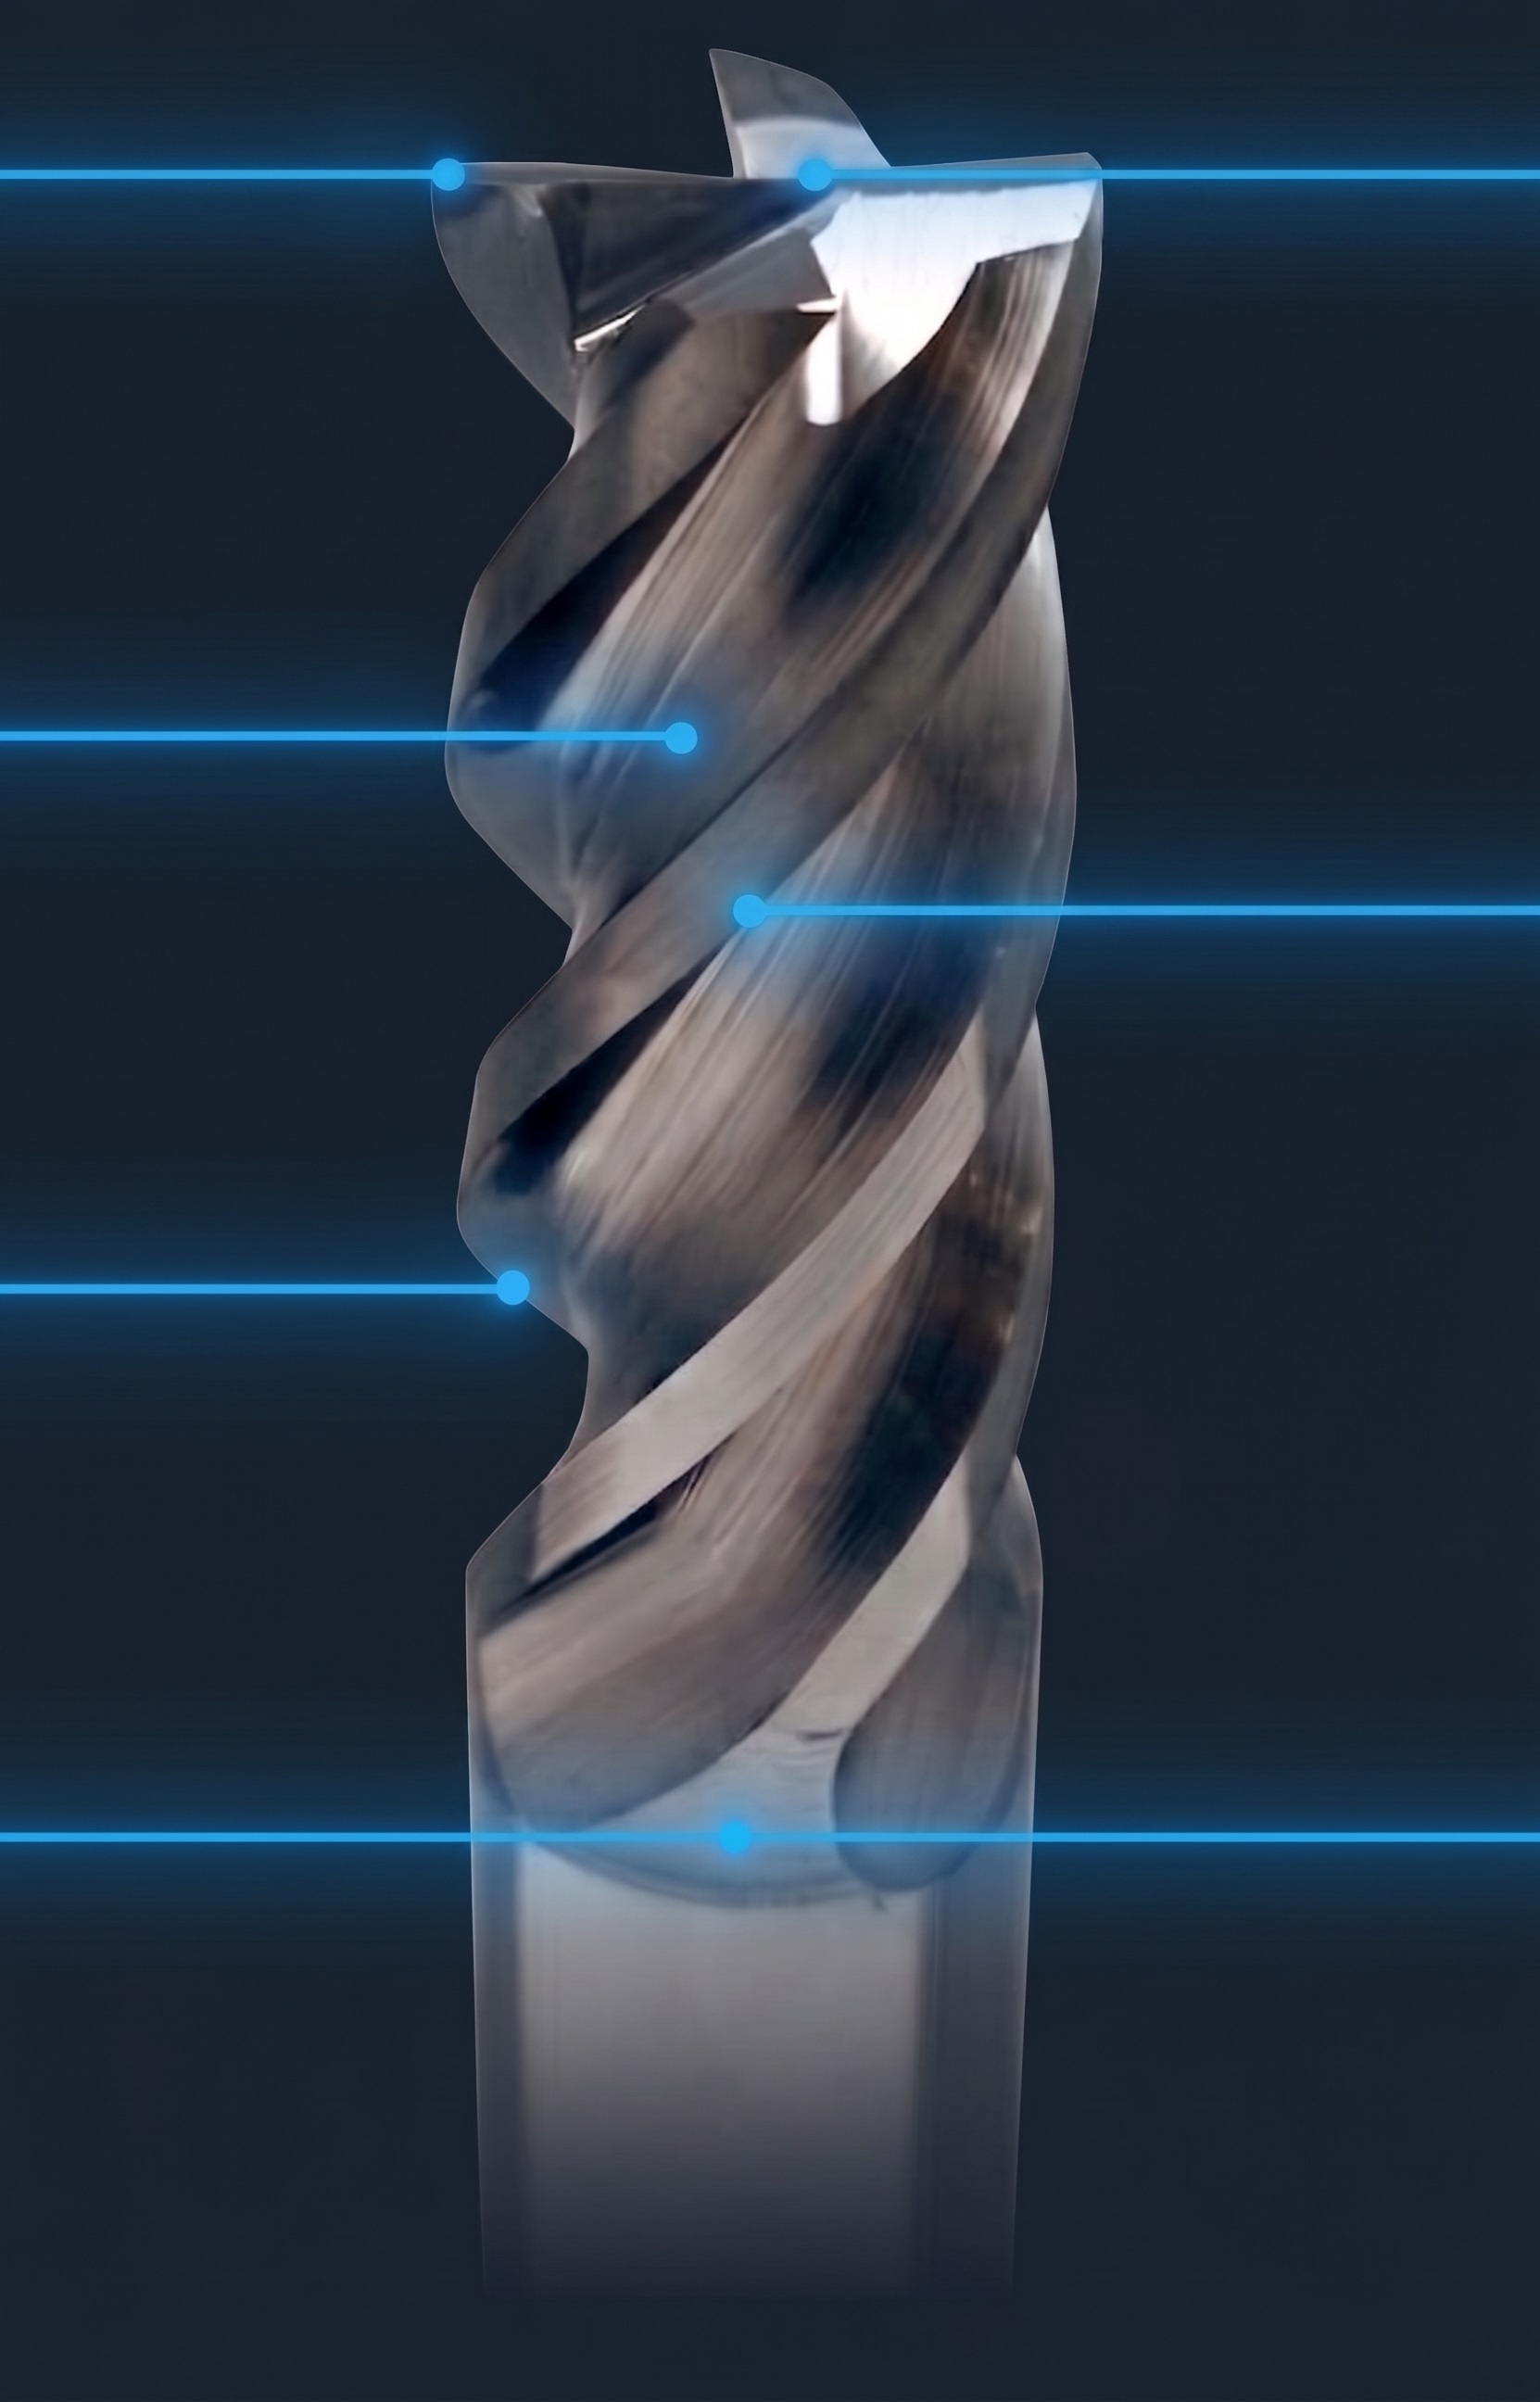
Неравномерный угловой шаг зубьев снижает вибрации во время фрезерования.
Доведенная острая геометрия кромки уменьшает усилия резания и повышает общую производительность.
Стабильная технология нанесения покрытия PVD PLATIT обеспечивает превосходную износостойкость и стойкость к отслаиванию
Техническое описание и характеристики
Монолитная твердосплавная концевая фреза Fullanti FP-D3-8L-4F-4D-50L-R диаметром 3.0 мм с длиной режущей части 8.0 мм. Спроектирована для чистовой и получистовой обработки сталей и чугунов до 48 HRC[cite: 4]. Неравномерный шаг зубьев 38°–42° гарантирует безударное врезание и отсутствие микросколов[cite: 4].
Диаметр режущей части (DC)⌀ 3.0 мм
Длина режущей части (APMX)8.0 мм
Диаметр хвостовика (DCON)4.0 мм h5
Общая длина (LF)50 мм
Фаска (CHW)Фаска 0.04 мм
Число зубьев / угол спирали4 зуба / 38°–42°
Цилиндрический хвостовик с квалитетом допуска h5 исключает биение при закреплении в термоусадочных оправках и цанговых патронах (радиальное биение ≤ 0.003 мм).
ВНЕШНИЙ ВИД И ЭСКИЗ
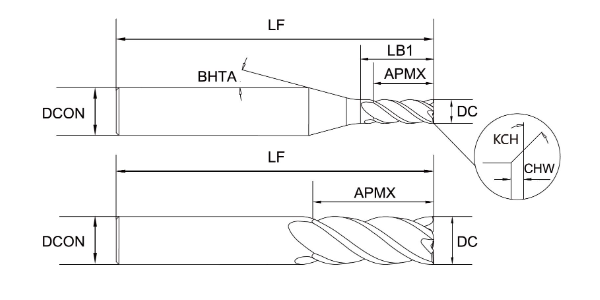
Зерно WC: 0.6 мкм Слой: AlCrXN Биение: ≤ 0.003
КАЛЬКУЛЯТОР РЕЖИМОВ РЕЗАНИЯ
170–230 HB
СкоростьV = 120 м/мин
Подача на зубFz = 0.037 мм/зуб
Подача на оборотFr = 0.148 мм/об
Глубина резанияAp <= 15.0 мм (1.5xDc)
Ширина резанияAe <= 10.0 мм (1.0xDc)
Оборотыn = 3 820 об/мин
ПодачаF = 565 мм/мин
Рекомендация по охлаждению: Для черновой обработки рекомендуется воздушное охлаждение (обдув сжатым воздухом), для чистовой допускается водяное или воздушное охлаждение[cite: 4].
Выбранные позиции для коммерческого предложения (0)
Ничего не выбрано. Отметьте галочками нужные фрезы в таблицах выше.
Быстрый поиск по каталогу: